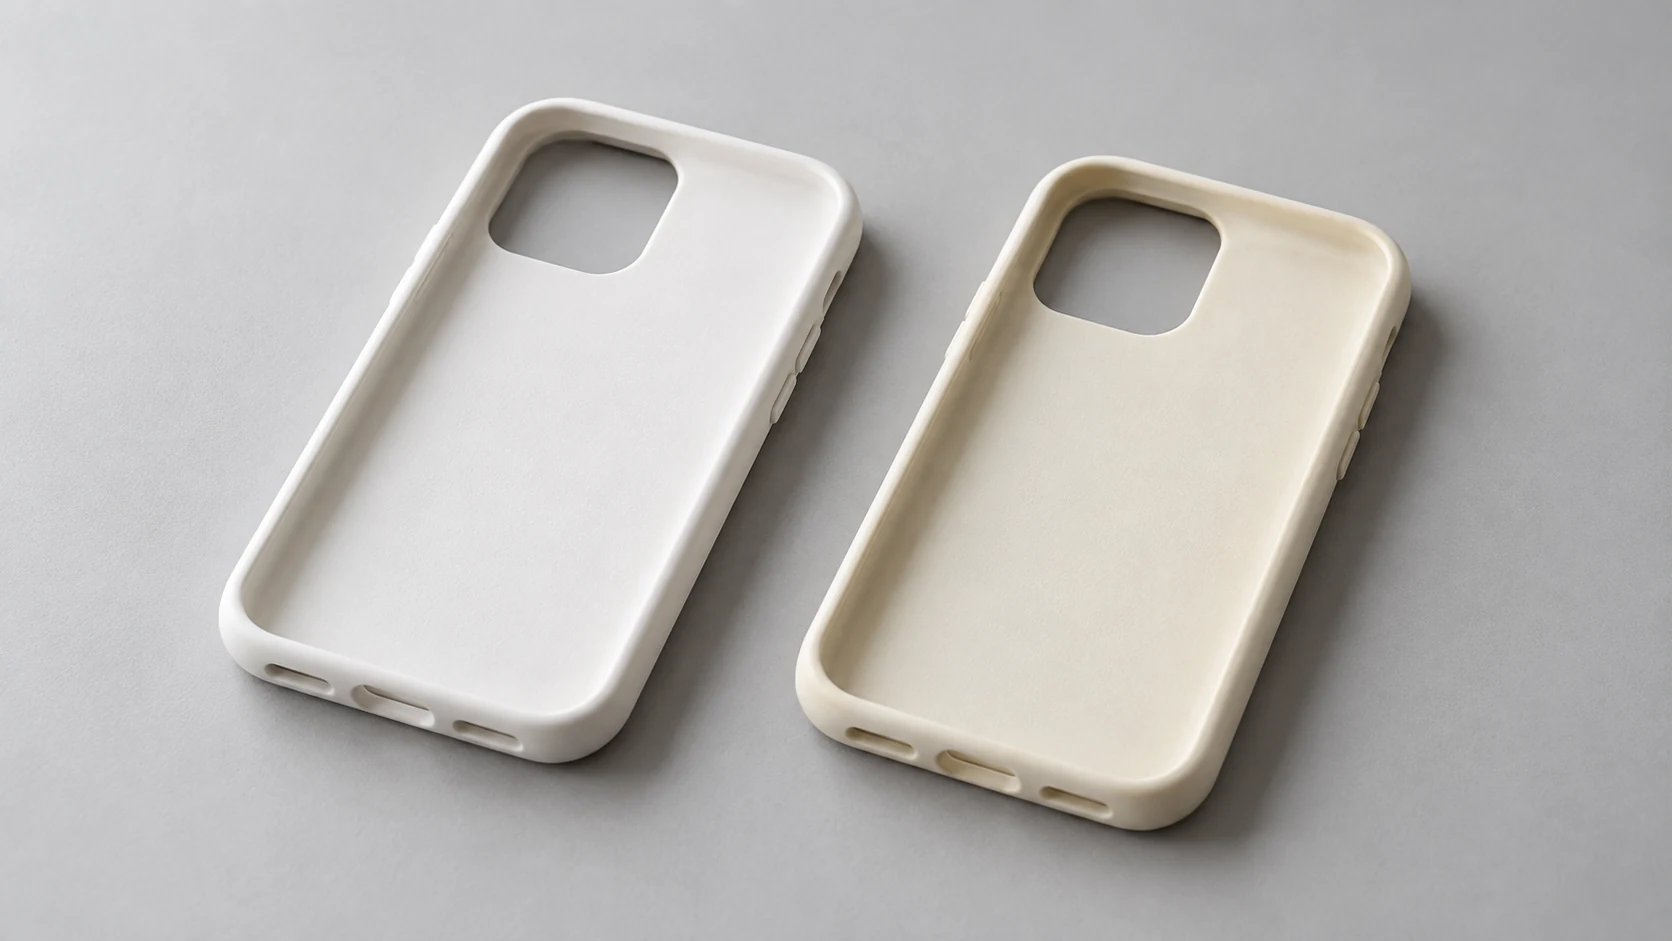
Cuando una funda de teléfono de silicona blanca o de color claro se amarillea u oscurece después del uso, los compradores a menudo escuchan una explicación vaga: “Todos los materiales de color claro se amarillean”. Esa respuesta no indica dónde investigar. Para la próxima tirada de producción, el primer paso útil es distinguir la decoloración en el cuerpo de la silicona de la decoloración en el recubrimiento suave al tacto o las manchas superficiales. La investigación puede entonces pasar al compuesto de silicona, el sistema de curado, los pigmentos, el proceso de post-curado o recubrimiento, y las condiciones de almacenamiento.
Confirme el material de la carcasa antes de iniciar el diagnóstico. Muchas carcasas blandas altamente transparentes en el mercado están hechas de TPU, y el TPU aromático común sigue un mecanismo de amarilleamiento diferente al de la goma de silicona. Las carcasas de silicona suelen ser mate, translúcidas u opacas. Una página de proveedor que denomina a un producto “carcasa blanda” no es prueba del material, por lo que la especificación de compra debe indicar el sistema de materiales. Este artículo cubre únicamente las carcasas de teléfono de silicona y no aborda el TPU en detalle.
Primero, diagnostique la fuente: silicona, recubrimiento o contaminación
Los tres tipos de decoloración pueden parecer similares, pero cada uno requiere una respuesta diferente. Las manchas superficiales suelen concentrarse en áreas de contacto frecuente y pueden volverse menos visibles después de la limpieza. El envejecimiento de un recubrimiento de aceite suave al tacto u otro recubrimiento suele aparecer como una superficie más oscura, pegajosa o irregular, mientras que un borde cortado o un área sin recubrimiento puede conservar su color original. La decoloración en el cuerpo de silicona se extiende a través de la capa de caucho; limpiar la carcasa no puede eliminar un cambio de color dentro del material.
Cuando llega una muestra de reclamación, primero limpie un área que no afecte la evaluación, luego compare la muestra con la muestra aprobada retenida bajo la misma fuente de luz. A continuación, inspeccione el borde de corte, la superficie interior y la superficie exterior para determinar si cambiaron juntas. Si solo el exterior ha cambiado, primero verifique el lote de recubrimiento, el pretratamiento, las condiciones de horneado y los materiales que contactaron la carcasa durante el uso. Si el interior, el exterior y la cara de corte han cambiado, verifique el compuesto, el masterbatch de color, el curado y los registros de post-curado. Sin esta distinción, reemplazar el agente de curado no puede resolver la decoloración del recubrimiento, mientras que preparar un nuevo recubrimiento no puede corregir el cambio de color en la silicona misma.
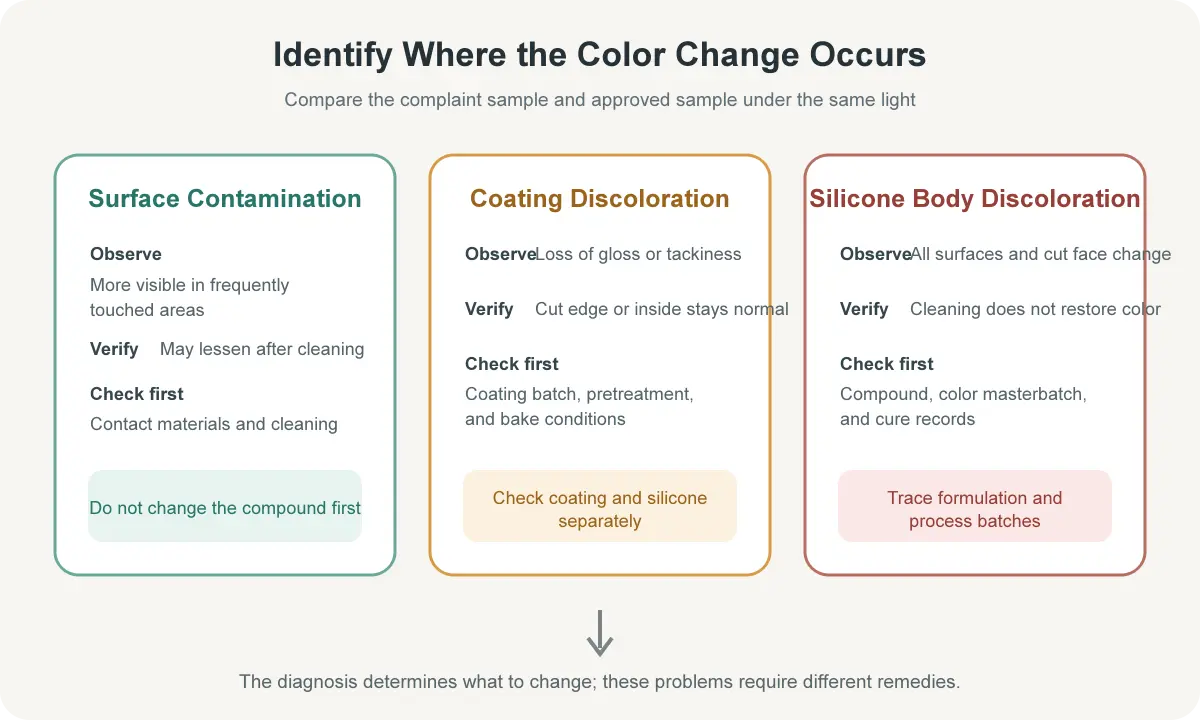
La limpieza puede reducir las manchas superficiales. Sin embargo, una vez que un recubrimiento o cuerpo de silicona ha cambiado de color, la pasta de dientes o el bicarbonato de sodio no suelen restaurarlo a su estado de fábrica. Para un comprador de marca, controlar el origen y asegurar que los lotes de producción reproduzcan la muestra aprobada es más efectivo que depender de la limpieza postventa.
Cómo afectan los materiales y la formulación a la estabilidad del color
Una funda de silicona pasa por el compuesto y mezclado, moldeo por compresión y curado, recorte, cualquier post-curado requerido, tratamiento superficial e inspección. Cada etapa puede introducir una variable de color, pero estas variables no deben agruparse todas bajo la etiqueta vaga de “material deficiente”.
El primer grupo de variables proviene del sistema de curado. El Caucho de Silicona de Alta Consistencia (HCR) sólido puede utilizar Curado con Peróxido o Curado con Platino, también llamado Curado por Adición. La descomposición del peróxido inicia la reticulación y produce subproductos. Si la formulación, el grado de curado o las condiciones de post-curado no son adecuadas, las sustancias residuales de bajo peso molecular pueden contribuir al olor y a un posterior cambio de color. El Curado con Platino produce menos subproductos, pero es más sensible a los contaminantes que contienen azufre, fósforo y aminas. La inhibición del curado causada por estas sustancias puede provocar pegajosidad, subcurado o irregularidades en el lote.
El segundo grupo proviene del polímero base, la carga de refuerzo y el proceso de mezcla. Las impurezas en las materias primas, las variaciones entre lotes de sílice y agentes de control de estructura, la contaminación cruzada de los equipos y la dispersión desigual del masterbatch de color pueden causar fluctuaciones en la blancura y la resistencia al envejecimiento. El silicón reforzado con sílice pirógena, comúnmente llamado “silicón pirógeno”, y el silicón reforzado con sílice precipitada, comúnmente llamado “silicón precipitado”, describen solo una parte de una formulación. Un nombre de producto por sí solo no puede probar que el producto final resistirá el amarilleamiento. Los compradores deben evaluar la muestra aprobada, los controles de lote y los resultados de las pruebas.
El tercer grupo proviene del sistema de color. Los compuestos blancos normalmente utilizan dióxido de titanio para la opacidad. Un grado de dióxido de titanio rutilo resistente a la intemperie con un tratamiento superficial adecuado es generalmente una mejor opción que un dióxido de titanio anatasa para uso en exteriores o exposición prolongada a la luz, pero el resultado final también depende de la dispersión, la dosificación y la formulación completa. Una pequeña cantidad de azul ultramar puede utilizar la compensación de color azul-amarillo para mejorar el tono inicial del blanco y hacerlo parecer más limpio. Esto es corrección de color, no una forma de detener el envejecimiento del material. Tratar "más blanco al principio" y "menos propenso a amarillear con el tiempo" como el mismo requisito es un error común en las formulaciones para carcasas blancas.
El cuarto grupo proviene de las condiciones de calor, luz y contacto. La exposición a la luz ultravioleta y las altas temperaturas aceleran el envejecimiento de los componentes orgánicos. Durante el almacenamiento, el contacto prolongado con vapores de disolventes, aminas, materiales que contienen azufre o un embalaje inadecuado también puede causar contaminación o migración de color. Por lo tanto, la misma formulación puede producir resultados diferentes bajo distintas condiciones de embalaje, temperatura de envío y almacenamiento. Al evaluar una formulación, informe al proveedor el mercado objetivo, la temperatura de servicio esperada y el método de envasado.
Curado con peróxido vs. Curado con platino: ¿Cómo elegir?
La elección entre el Curado con Peróxido y el Curado con Platino depende del equilibrio entre el costo, la ventana de procesamiento, la limpieza y el rendimiento del producto final. El curado con peróxido está bien establecido en el moldeo por compresión de silicona sólida. Con una formulación compatible, un curado suficiente y un post-curado completado según los requisitos del producto, también puede utilizarse para piezas blancas y de colores claros. "Double 2.5" es solo un apodo de taller para un agente de curado por peróxido. La especificación de compra debe registrar el grado del producto o los datos técnicos del proveedor en lugar de depender de ese apodo. También debe indicar si la pieza terminada requiere post-curado y cómo se validarán la temperatura y el tiempo reales.
El post-curado es un tratamiento en horno que se realiza después del moldeo. No es una tercera opción de sistema de curado al mismo nivel de decisión que el Curado con Peróxido y el Curado con Platino. Se utiliza comúnmente para completar una reticulación adicional, reducir las sustancias volátiles y eliminar algunos subproductos de peróxido. Algunos proveedores de compuestos especifican condiciones típicas de 200 °C durante 2 a 4 horas, pero esas condiciones son solo referencias para los compuestos y productos relevantes. No deben copiarse directamente a cada funda de teléfono. El espesor de la pieza, el sistema de color, la ventilación del horno, la densidad de carga y las recomendaciones del proveedor del compuesto afectan la configuración adecuada. Una temperatura o un tiempo excesivos también pueden alterar el color y el rendimiento.
El curado con platino tiene la ventaja de producir menos subproductos y es adecuado para proyectos con requisitos más estrictos de olor, limpieza o apariencia de color claro. Su costo no se limita al compuesto en sí; también se deben gestionar el control del entorno de producción y la compatibilidad de las materias primas. El azufre, el fósforo, algunas aminas y ciertos pigmentos o agentes desmoldantes pueden inhibir el catalizador de platino. Cambiar a un sistema de platino no garantizará automáticamente una producción en masa estable si la contaminación no ha sido aislada.
El caucho de silicona líquida (LSR) normalmente utiliza curado con platino, y la silicona sólida también puede usar un sistema de curado por adición. Ni el LSR ni el curado con platino por sí solos garantizan la estabilidad del color a largo plazo. La ruta del material cambia las fuentes de riesgo, pero no puede reemplazar los controles para el masterbatch de color, el recubrimiento, el entorno de producción y la validación del envejecimiento.
Cuatro verificaciones de formulación para carcasas blancas y de colores claros
Primero, confirme el polímero base y el sistema de carga.Se requiere que el proveedor registre el grado del compuesto o un código de formulación mutuamente aprobado. El grado de la materia prima o la fuente de suministro no deben cambiarse en producción sin aprobación. Los compradores no necesitan necesariamente la receta propietaria completa, pero sí requieren trazabilidad que demuestre si los bienes de producción y la muestra aprobada siguen la misma ruta técnica.
Segundo, confirmar las condiciones de curado y postcurado.Indique si el sistema utiliza peróxido o platino. Cuando se requiera postcurado, especifique el estándar del proyecto para temperatura, tiempo, ventilación y carga. Escribir solo «postcurado» es insuficiente, y los ajustes emitidos por un proveedor para un compuesto o producto diferente no deben aplicarse directamente al proyecto actual.
Tercero, confirme el pigmento y el sistema de estabilización.Para un proyecto de color blanco, pregunte si el dióxido de titanio y el masterbatch de color son adecuados para las condiciones de exposición a la luz objetivo. Para un proyecto de color claro, fabrique piezas reales y verifique la resistencia al calor, la resistencia a la luz y la compatibilidad de los pigmentos con el sistema de curado. La decisión de usar un absorbedor de UV, un estabilizador de luz de amina impedida (HALS) o un sistema antioxidante, y la cantidad a utilizar, debe ser evaluada por los proveedores del compuesto y de los aditivos en relación con cualquier requisito de contacto con alimentos, recubrimiento y sistema de curado. Un exceso de aditivos puede causar exudación o afloramiento y también puede reducir la adhesión en operaciones posteriores de unión o impresión.
Cuarto, gestione el recubrimiento por separado.Para una carcasa con recubrimiento suave al tacto, apruebe el color del cuerpo de silicona y el color del recubrimiento por separado. Registre la imprimación, la capa superior, las condiciones de horneado y el lote de recubrimiento. Si solo el recubrimiento pierde brillo o cambia de color tras el envejecimiento, cambiar la formulación de la silicona no corregirá el defecto. Si tanto el cuerpo de silicona como el recubrimiento cambian, investíguelos por separado.
Los cuatro controles deben convertirse finalmente en controles de lote. El muestreo puede implicar solo unas pocas piezas, mientras que la producción en masa puede abarcar varios lotes de mezcla, turnos de curado y lotes de recubrimiento. Compare la primera pieza de producción con la muestra aprobada bajo la fuente de luz especificada, y conserve los datos de medición de color y los registros de proceso para los lotes críticos. Si se produce una desviación, estos registros permiten rastrear la causa hasta la mezcla, el curado, el post-curado o el recubrimiento, en lugar de concluir únicamente que "la silicona se vuelve amarilla".
Incluir la resistencia al amarilleamiento en las especificaciones de muestra y compra
«La funda blanca no debe ponerse amarilla» no es un criterio de aceptación. Una especificación más fiable define la muestra, las condiciones de exposición, el método de medición y el cambio admisible antes de establecer el límite de aprobación/rechazo.
| Artículo de especificación de compra | Qué definir | Detalle comúnmente pasado por alto |
|---|---|---|
| Material y ruta de curado | Tipo de silicona, código de formulación, sistema de peróxido o platino, y si se requiere postcurado. | Escribir solo “grado alimenticio” o “buen material” sin trazabilidad de lote |
| Referencia de color | Muestra física aprobada, iluminante y condiciones de observación de la medición, y datos de color iniciales | Discutir visualmente sobre la blancura bajo diferentes condiciones de iluminación |
| Condiciones de envejecimiento | Método de exposición, tipo de lámpara, irradiancia o ciclo, temperatura, duración y posición de la muestra | Indicar solo «prueba durante 500 horas» sin las condiciones completas |
| Método de evaluación | Fotografías de antes y después, diferencia de color o índice de amarilleamiento, apariencia y estado del recubrimiento, y el límite acordado | Copiar un límite de otro producto sin validación para este proyecto |
| Control de producción | Comparación del primer artículo, frecuencia de muestreo, lotes de compuesto y masterbatch de color, y registros de curado y recubrimiento | Permitir sustituciones de materiales sin restricciones después de la aprobación de la muestra |
ASTM G154 e ISO 4892 son métodos comunes de exposición al envejecimiento por luz en laboratorio, pero citar el nombre de un estándar no define la lámpara, el ciclo, la temperatura, la duración o el límite de aprobación/rechazo del proyecto. Del mismo modo, la diferencia de color ΔE y el cambio en el índice de amarillamiento ΔYI son resultados de medición, no umbrales de aceptación universales. El cambio aceptable debe acordarse según el mercado objetivo, el color, el período de servicio esperado, la tolerancia del cliente y la muestra aprobada. Comparar primero las formulaciones candidatas y luego establecer un límite interno a partir de una muestra satisfactoria es más fiable que copiar un límite genérico que no ha sido validado para el proyecto.
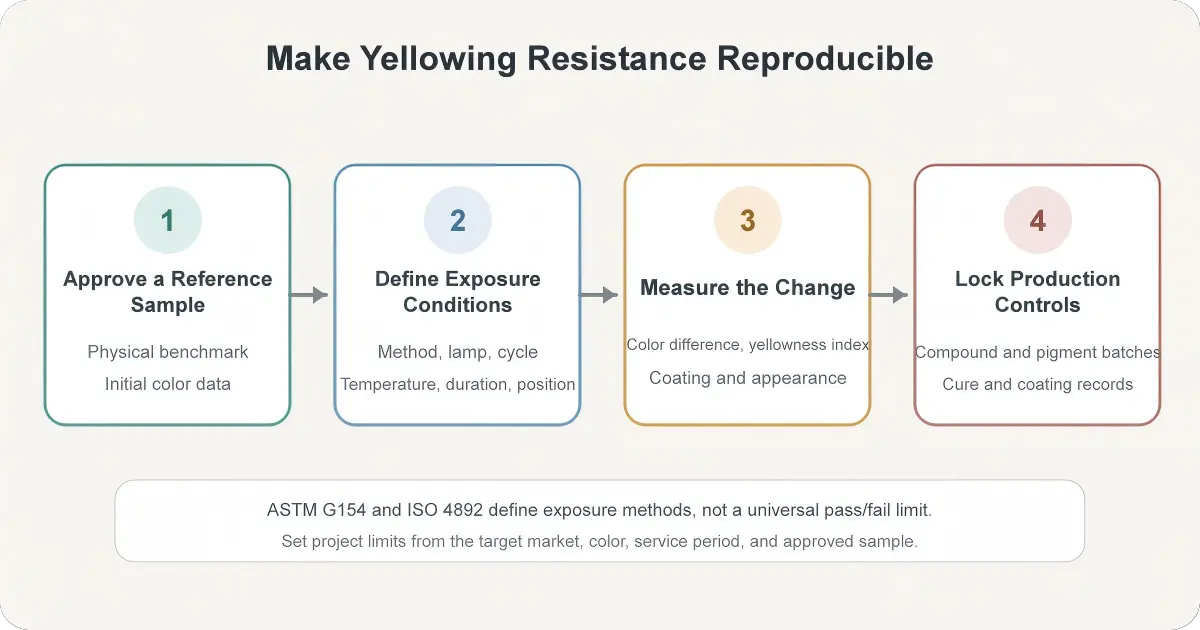
Si un proyecto aún no tiene un límite de aceptación, envejezca dos o tres soluciones candidatas juntas. Un conjunto puede usar un sistema de peróxido con sus condiciones de postcurado especificadas, otro puede usar un sistema de platino, y otros conjuntos pueden comparar diferentes masterbatches de color o recubrimientos donde sea necesario. Utilice la misma estructura, espesor, color, condiciones de exposición y método de medición para cada muestra. El comprador no elige el nombre del material que suena más avanzado; el comprador elige la combinación que se puede reproducir consistentemente al costo objetivo.
Desarrollar una carcasa de silicona blanca o de color claro siguiendo una ruta controlada: identificar la capa que cambió de color, seleccionar el compuesto y la ruta de curado, validar los sistemas de color y recubrimiento, y gestionar la producción mediante muestras aprobadas y registros de lote. YueHouDZ ofrece soporteFabricación de silicona a medidaproyectos durante las pruebas de moldeo por compresión de silicona sólida, ayudando a las marcas a alinear el código de formulación, los registros de proceso y la muestra aprobada para futuras pruebas y trazabilidad.