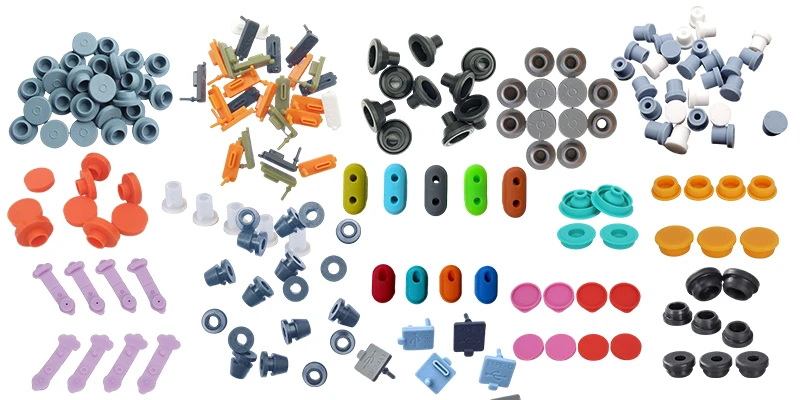
Al personalizar Tapones de sellado de silicona o Tapones antipolvo de silicona, aún puede ver dimensiones fuera de tolerancia incluso si midió el puerto de acoplamiento con cuidado. Un caso común en la industria: el tapón se especifica como 8 mm, pero el tamaño real es solo 7.8 mm después de la contracción.
Las razones principales son control deficiente de la contracción y métodos de medición no estándar. Esta guía explica las causas raíz, quién debe asumir la responsabilidad y cómo resolver el problema en la práctica.
I. ¿Por qué surgen problemas de tolerancia? Dos razones fundamentales
1. La medición por parte del usuario no está estandarizada – línea base dimensional incorrecta
- Sin mediciones repetidas ni promedios
El puerto de acoplamiento puede estar ligeramente fuera de redondez. Por ejemplo, tres lecturas del diámetro interior de un puerto cilíndrico: 12,0 / 12,1 / 12,2 mm.
Si solo toma el valor máximo único como base de diseño, el tapón quedará demasiado ajustado. - Ignorar las características de los bordes
Un chaflán en el puerto (p. ej., un 0.5 mm chaflán) puede reducir el valor medido.
Ejemplo: 11.8 mm medidos en el chaflán frente a 12.0 mm en la sección central recta.
Si diseña basándose en el valor de chaflán más pequeño, el tapón quedará demasiado holgado. - Herramientas de medición con precisión insuficiente
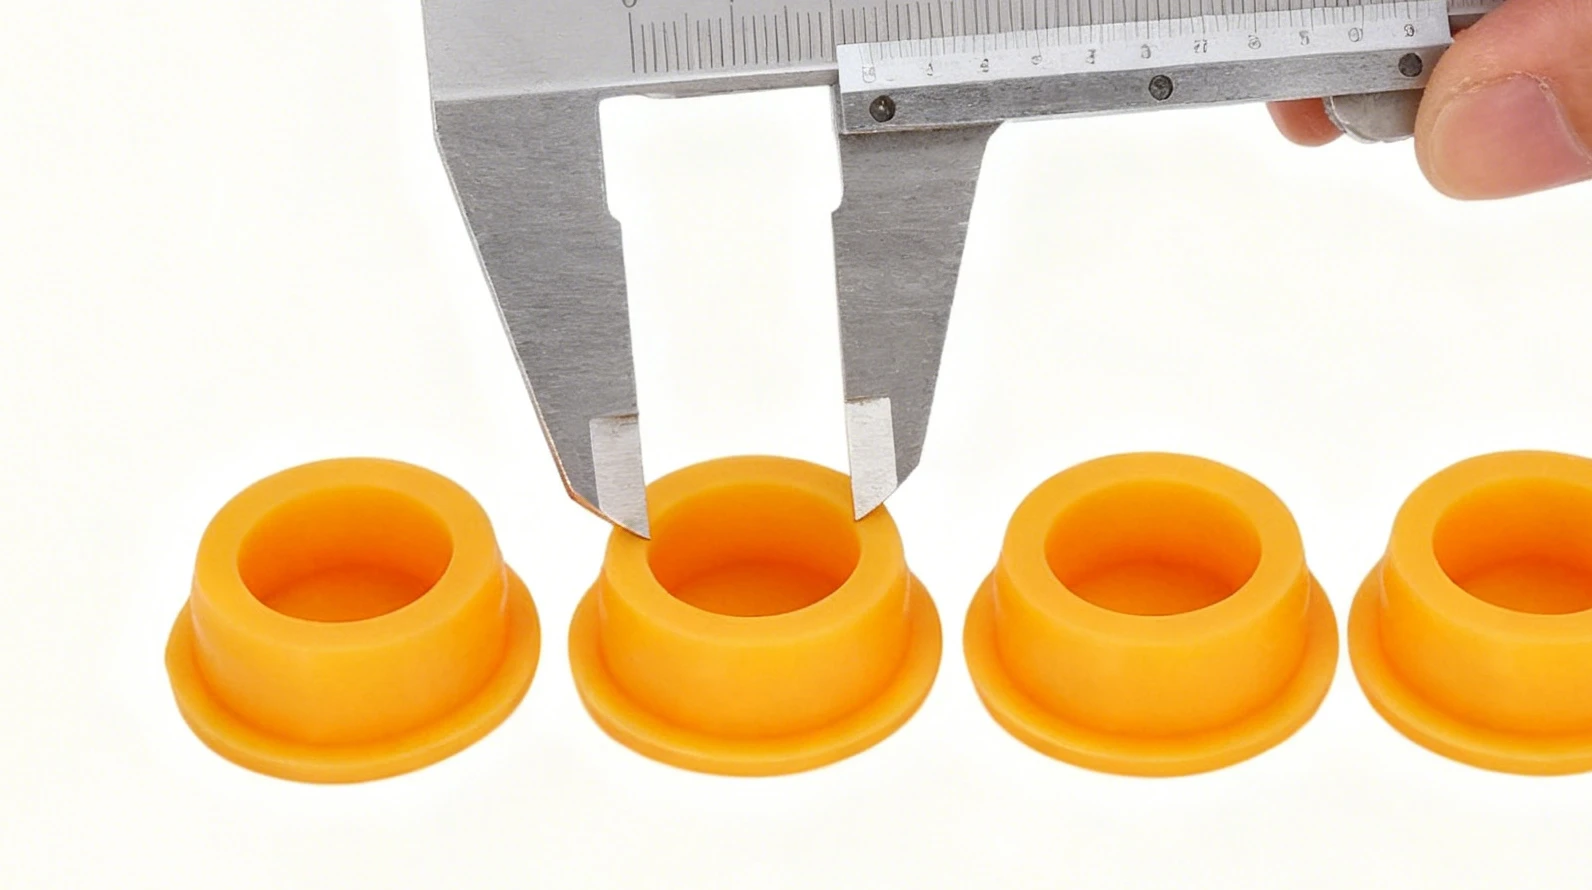
El uso de un calibrador ordinario para medir un puerto de alta precisión (tolerancia ±0.05 mm) puede introducir por sí mismo 0,1 mm o más error, lo que afecta directamente a la dimensión de referencia.
2. La tolerancia de contracción por parte de la fábrica es inexistente o incorrecta
- Durante la vulcanización, la silicona se encogerá inevitablemente (aproximadamente 1.5%–3%).
Si la fábrica no reserva un margen de contracción adecuado en el diseño del molde, la pieza terminada será más pequeña de lo que indica el plano. - Tasa de contracción incorrecta seleccionada
Ejemplo: utilizando una tasa de contracción destinada a 70 Shore A silicona (alrededor de 2.5%) para calcular el tamaño del molde para 50 Shore A silicona (alrededor de 1.5%).
La cavidad del molde se diseñará demasiado pequeña, y el Tapón de silicona saldrá subdimensionado. - Parámetros de proceso no controlados
Temperatura insuficiente (ej. 160 °C en lugar de 170 °C) puede aumentar la contracción en aproximadamente 0.3%.
Baja presión (p. ej., 8 MPa en lugar de 10 MPa) resulta en una menor densidad y una mayor contracción, lo que lleva a una desviación dimensional.
II. La contracción es responsabilidad de la fábrica – Debe ser gestionada por la fábrica
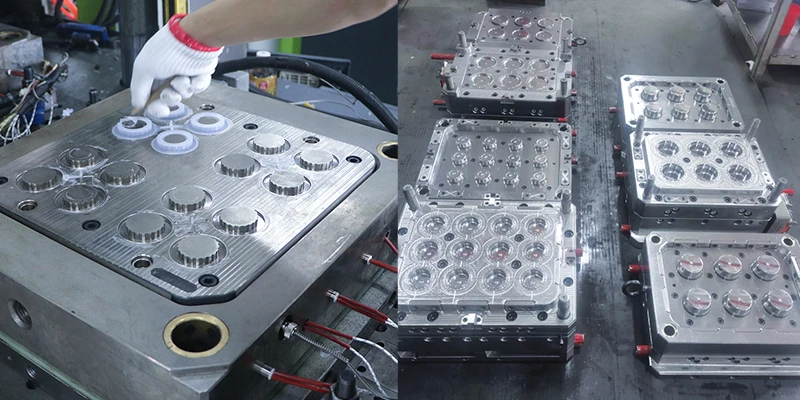
La contracción de la silicona es un característica física de moldeo por compresión (reticulación molecular y contracción). El el usuario no puede ni necesita manejarlo. La Fábrica debe gestionarlo mediante el diseño del molde y el control del proceso.
1. La fábrica debe calcular la tasa de contracción
La tasa de contracción se determina por la dureza de la silicona (Shore A) y los parámetros del proceso:
- Baja dureza (50–60 Shore A): aprox. 2.2–2.5% (típico para tapones antipolvo estáticos)
- Dureza media (60–70 Shore A): aprox. 1.8–2.2% (para sellado de agua/aire)
- Alta dureza (70–80 Shore A): aprox. 1.5–1.8% (para conexión y desconexión de alta frecuencia)
Ejemplo
Tamaño final objetivo = 10 mm
Material: silicona 60 Shore A, contracción ≈ 2.0%
Dimensión del molde requerida:
Tamaño del molde = 10 ÷ (1 − 0.02) ≈ 10.204 mm
Esto asegura que el tapón de sellado de silicona terminado tendrá aproximadamente 10 mm ± 0.2 mm después de la contracción.
2. La fábrica debe optimizar los parámetros del proceso
- Temperatura: típicamente 160–180 °C
Piezas delgadas: alrededor de 160 °C.
Por cada 1 mm extra de espesor, añadir aproximadamente +5 °C.
Una temperatura estable mantiene la variación de la contracción dentro de aproximadamente ±0.2%. - Presión: típicamente 10–15 MPa
Una mayor dureza requiere una mayor presión. Evite la baja presión, que causa baja densidad y mayor contracción. - Tiempo de curado: regla general básica “2 minutos + espesor × 1,5 minutos”
Ejemplo: para un espesor de 5 mm → aproximadamente 9,5 minutos. El curado completo reduce la post-contracción.
III. Flujo de trabajo de personalización correcto: Cómo deben cooperar usuarios y fábrica
A. Lado del usuario – 3 acciones para asegurar una base dimensional correcta
- Medir el puerto de acoplamiento de forma estandarizada
Utilice un calibrador digital (precisión de 0,01 mm) para medir el diámetro interior 3 veces (en 0° / 120° / 240°) y tomar el promedio (p. ej. 12.005 mm).
Evite chaflanes y radios; mida el sección recta en el medio del puerto. Los datos en el chaflán son menores y deben descartarse.
Para interfaces no circulares o especiales (forma de D, características de ranura, etc.), proporcione fotos claras que marquen las dimensiones clave (lado ancho, lado estrecho, profundidad de ranura), o utilice Escaneo 3D para generar un modelo. - Aclare el escenario de aplicación
Informe a la fábrica el condición de sellado: p. ej., “Protección estática contra el polvo, sin presión” o “Estanco a 1 m de profundidad”.
Infórmeles el frecuencia de inserción/extracción: p. ej., “Una vez al mes” vs “10 veces al día”.
Esto ayuda a la fábrica a elegir la dureza de la silicona:
– Operación de alta frecuencia → 70–80 Shore A
– Sellado estático contra el polvo → 50–60 Shore A - Pida a la fábrica que presente un plan de contracción
Preguntar proactivamente:
“ ¿Qué dureza de silicona utilizará? ¿Qué tasa de contracción aplica? ¿Cómo calcula las dimensiones del molde?”
Y solicite confirmación por escrito, por ejemplo:
“silicona 60 Shore A, contracción 2.0%, tamaño del molde 10,204 mm → tamaño final 10 mm ± 0,2 mm.”
B. Lado de la fábrica – 3 responsabilidades para controlar la contracción y la tolerancia
- Verificar la tasa de contracción
Medir la contracción real basándose en grado de silicona + dureza + parámetros del proceso, no solo por “experiencia”.
Ejemplo: una silicona específica a 60 Shore A, 170 °C / 10 MPa puede producir una contracción medida de 2.1%.
Después del moldeo de prueba, utilice un proyector óptico u otro equipo de precisión para verificar las dimensiones de la primera pieza. Si la desviación > 0.02 mm, recalcule el tamaño del molde:
Nuevo tamaño del molde = Tamaño original del molde × (Tamaño medido &/Tamaño objetivo). - Marcar todos los parámetros claramente
La especificación del producto debe indicar tamaño real + contracción en lugar de solo el tamaño del molde.
Ejemplo:
“Para puerto de 10 mm, tamaño real del tapón 9.8 ± 0.2 mm (cavidad del molde 10.2 mm, contracción 2.0%)”. - Mantener las condiciones del proceso estables
Dentro del mismo lote, mantenga:
– Fluctuación de temperatura ≤ ±5 °C
– Fluctuación de presión ≤ ±1 MPa
Esto ayuda a mantener la variación de contracción < 0.3%, y la tolerancia del producto estable en aproximadamente ±0.1–0.2 mm.
IV. Resumen “Evite los errores comunes” – 3 claves de colaboración
- Usuarios: no se limiten a dar “dimensiones aproximadas”
Proporcionar el promedio de tres mediciones, fotos de la interfaz y un escenario de uso, para que la Fábrica no tenga que adivinar basándose en la experiencia. - Fábricas: no oculten los datos de contracción
Explicar proactivamente la lógica de “ dureza – tasa de contracción – dimensiones del molde” y proporcionar informes de inspección después de las pruebas de producción. - Confirme siempre el plan de contracción por escrito
Ambas partes deben aprobar tamaño objetivo, tasa de contracción, tamaño del molde y parámetros clave del proceso para evitar disputas posteriores.
Conclusión clave:
La mayoría de los problemas de tolerancia provienen de medición imprecisa por parte del usuario y contracción incontrolada en el Fábrica de Productos de Silicona lado. La contracción < substantial>debe ser resuelta por el Fabricante mediante la compensación del molde. Los usuarios solo necesitan medir correctamente y comunicar claramente los requisitos de aplicación. Con la debida cooperación, podrá obtener dimensiones precisas y fiables para sus piezas personalizadas. tapones de sellado de silicona y tapones antipolvo.