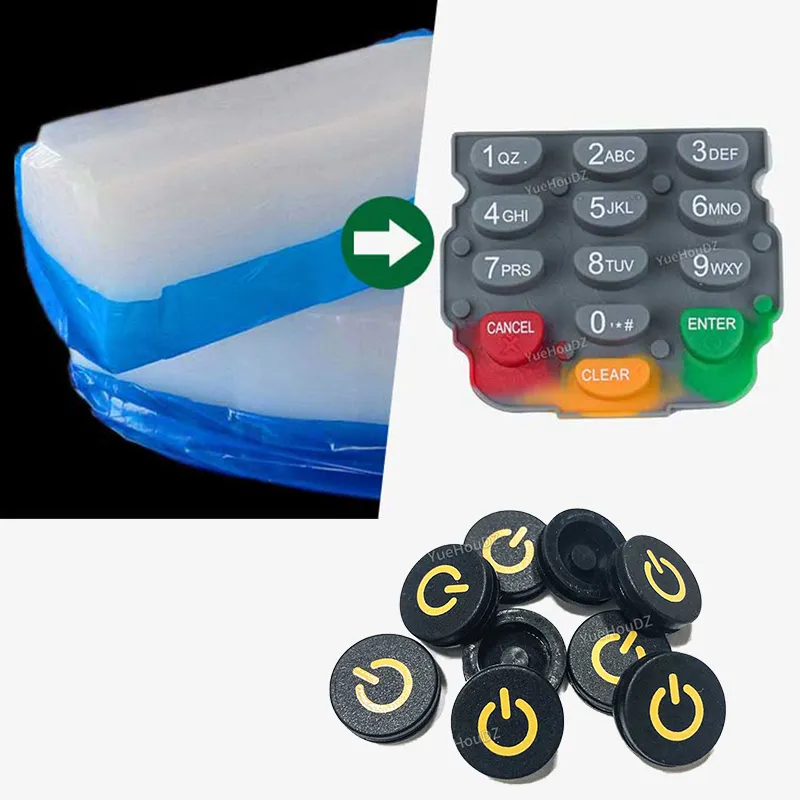
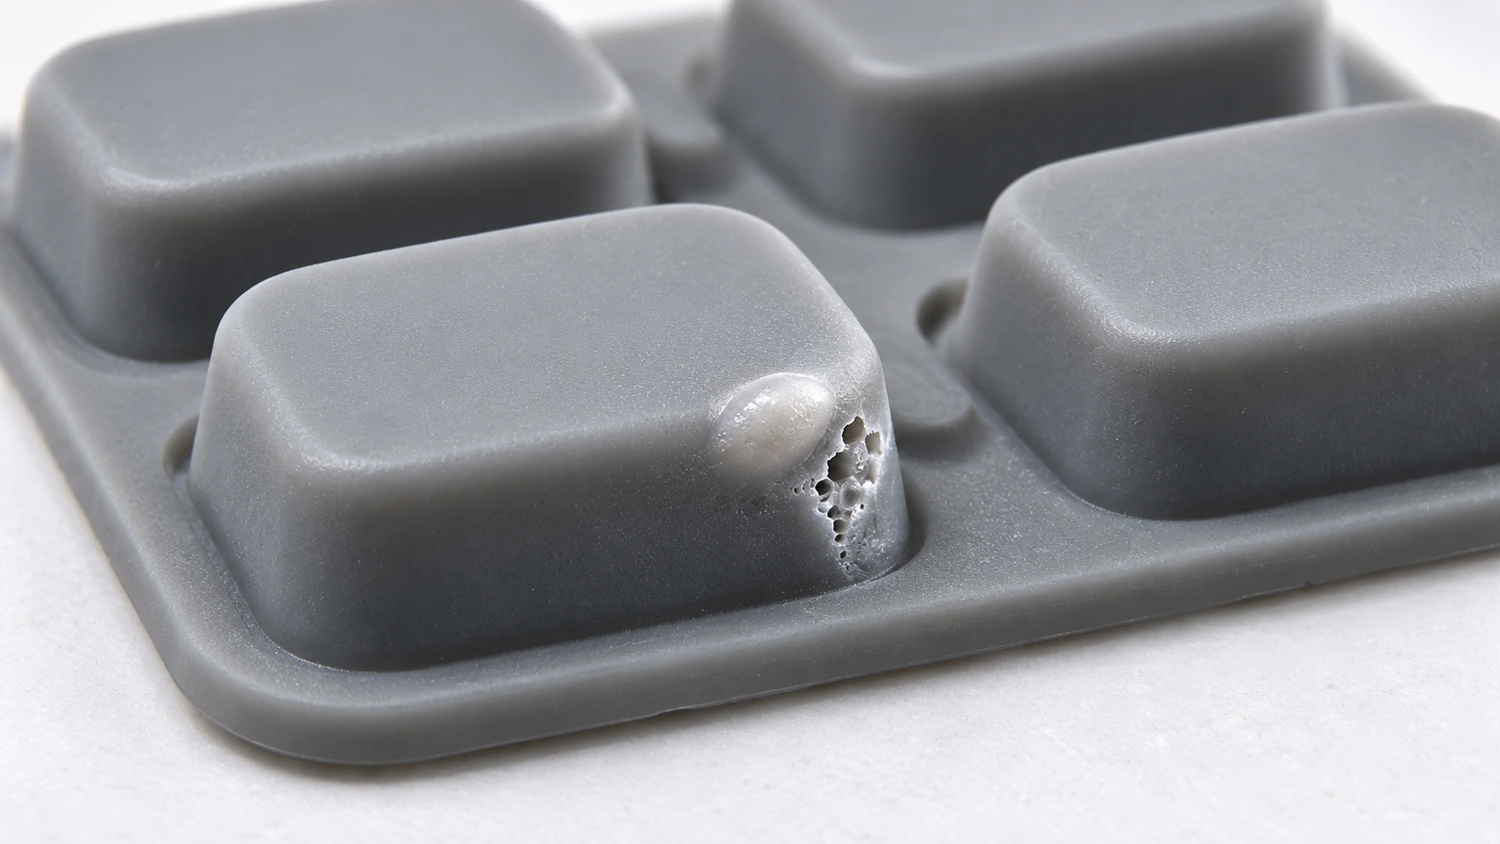
Reconstrucción ilustrativa de un defecto de burbuja en un teclado de silicona.
Al evaluar muestras de silicona, la falta de una sección en un borde, una burbuja que sobresale de la superficie o una mancha marrón localizada son problemas de calidad que conviene investigar. Entender cómo se forman estos defectos permite concretar qué significa pedir «buena calidad»: ¿qué defectos son inaceptables y qué zonas requieren especial atención durante la inspección?
YueHouDZ utiliza principalmente el moldeo por compresión de silicona sólida, también conocida como caucho de alta consistencia (HCR). Para entender los defectos de estos productos, conviene empezar por cómo llena el compuesto el molde, cómo sale el aire y cómo el curado fija la forma.
¿Cómo se convierte una preforma en una pieza moldeada?
En el moldeo por compresión directa de silicona sólida, primero se pesa una cantidad de compuesto, se le da forma de preforma y se coloca en la cavidad abierta del molde. La cavidad es el espacio que determina la forma del producto. Al cerrarse la parte superior del molde, el compuesto se extiende hacia los lados y llena gradualmente la cavidad. El aire que antes ocupaba ese espacio debe salir del molde.
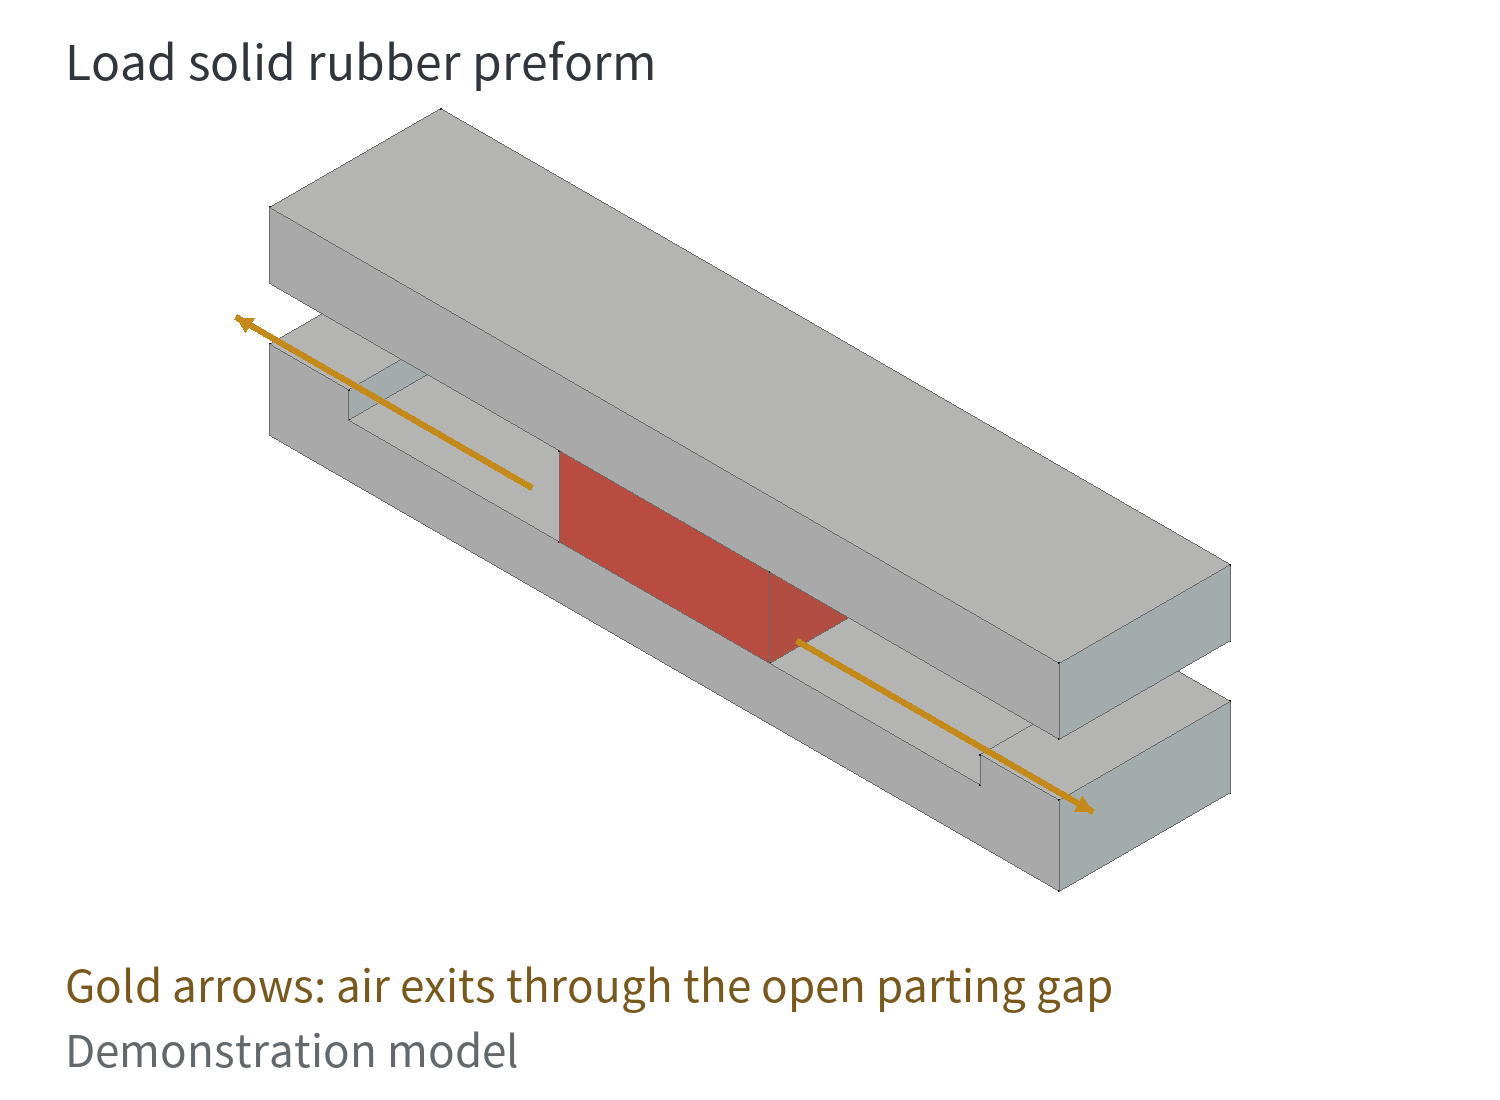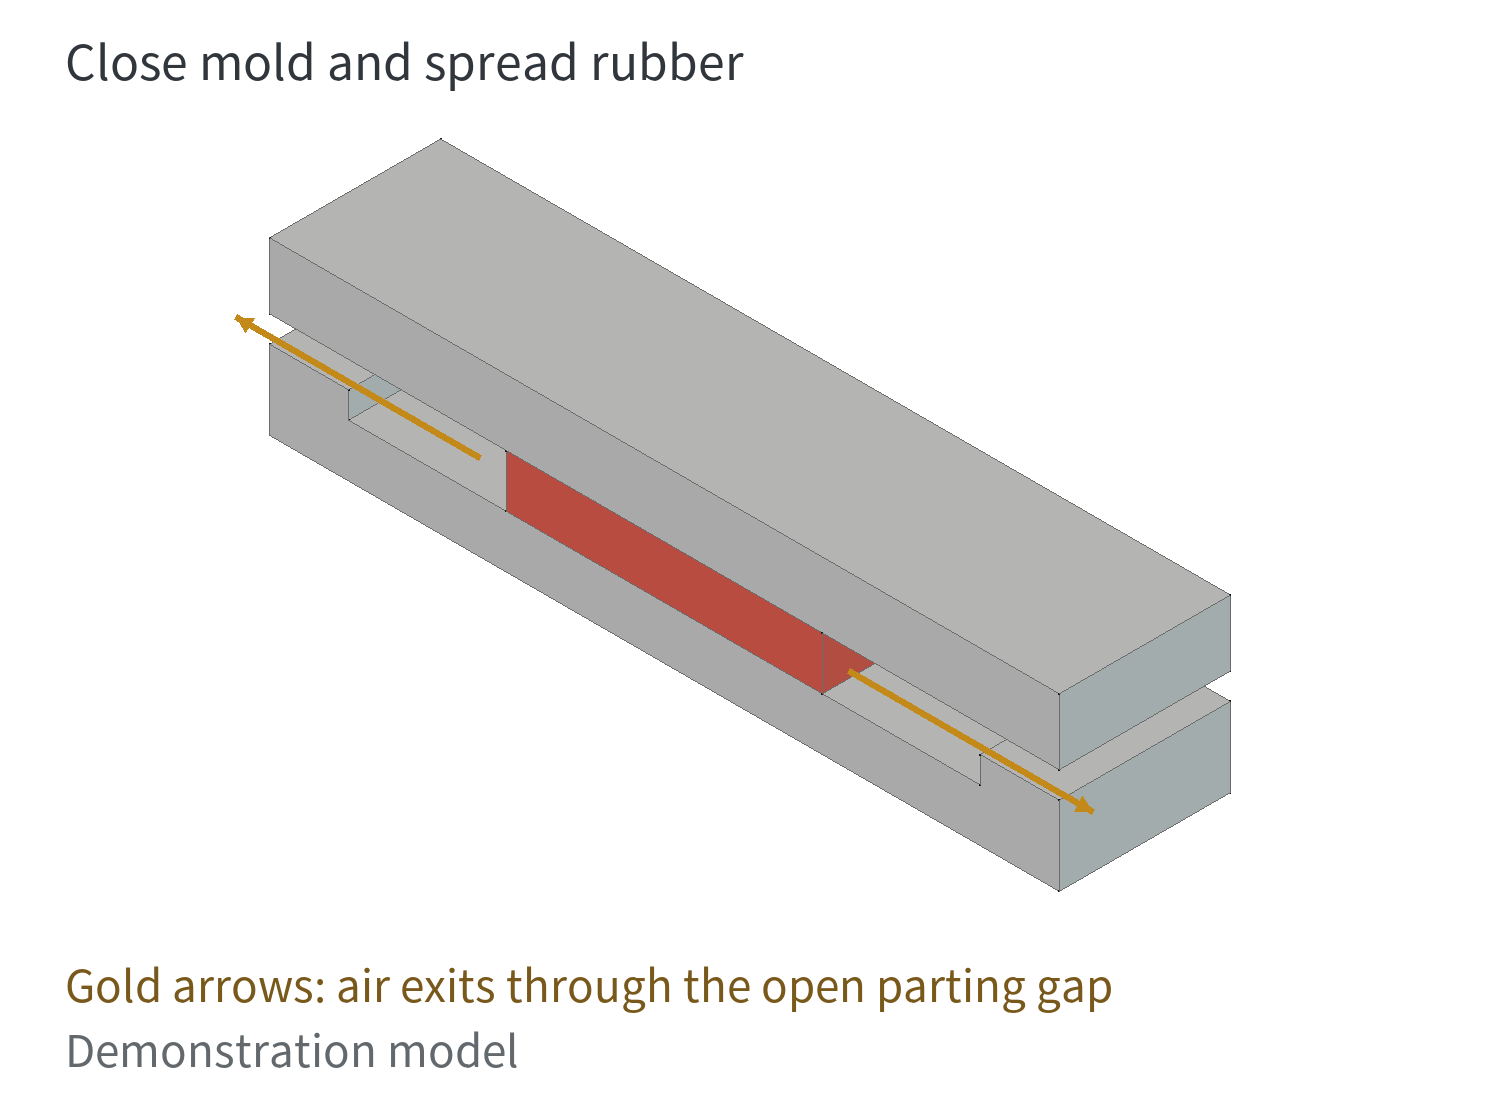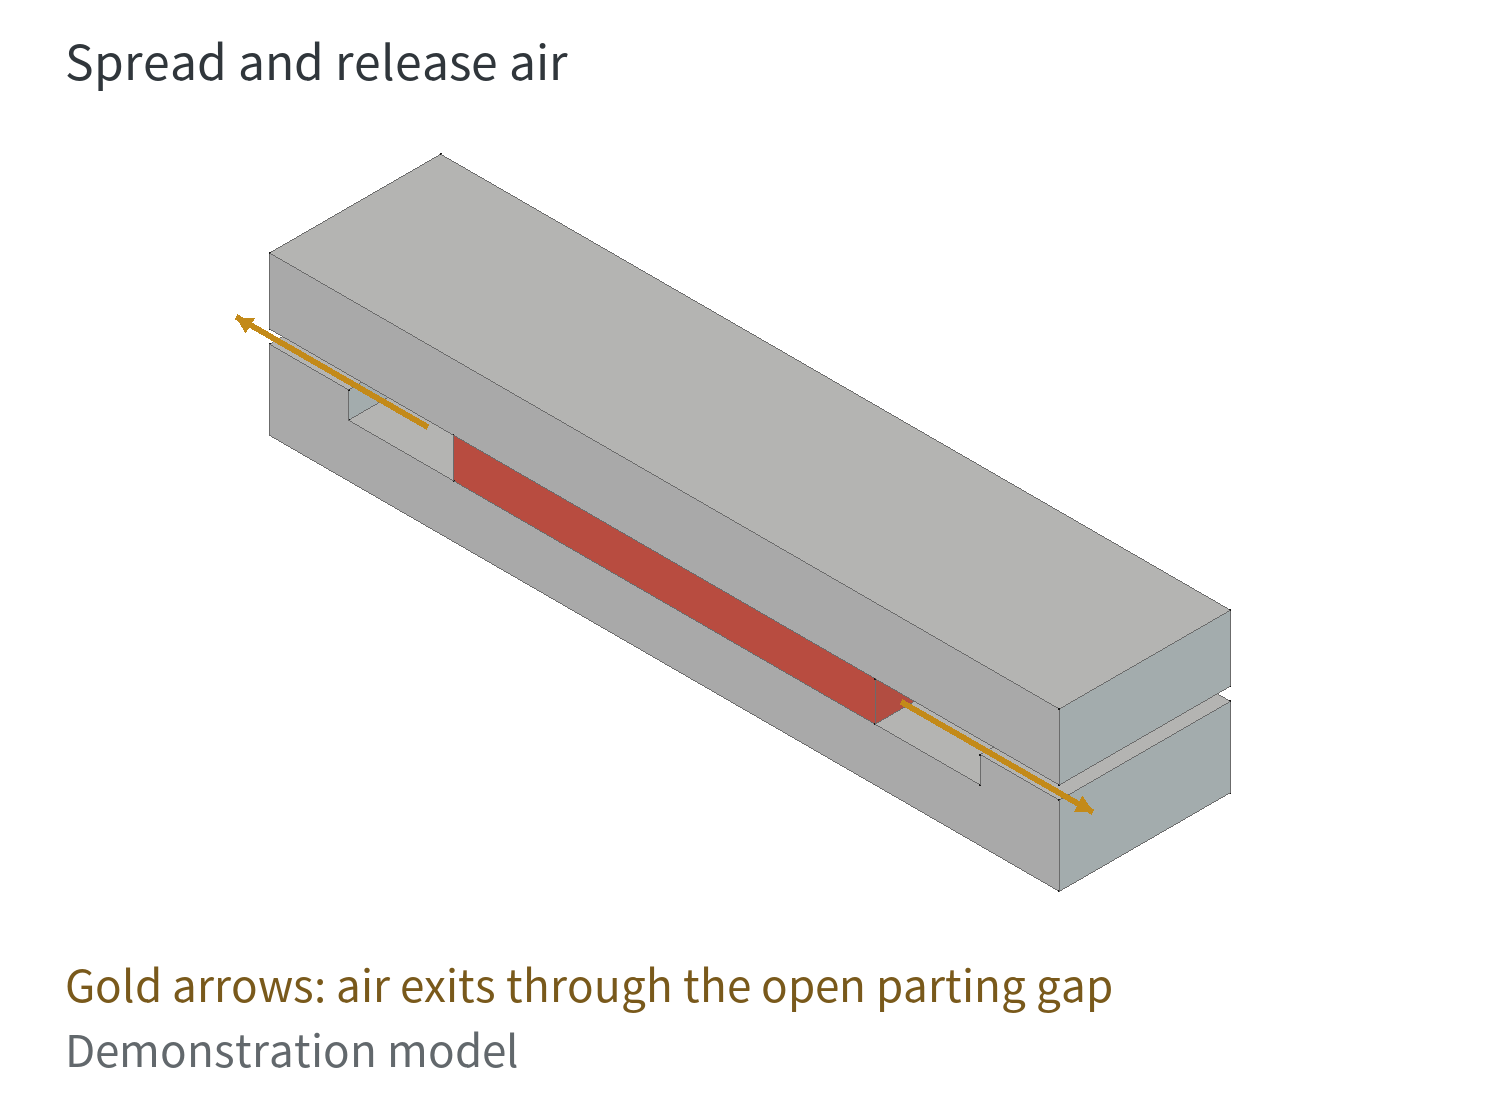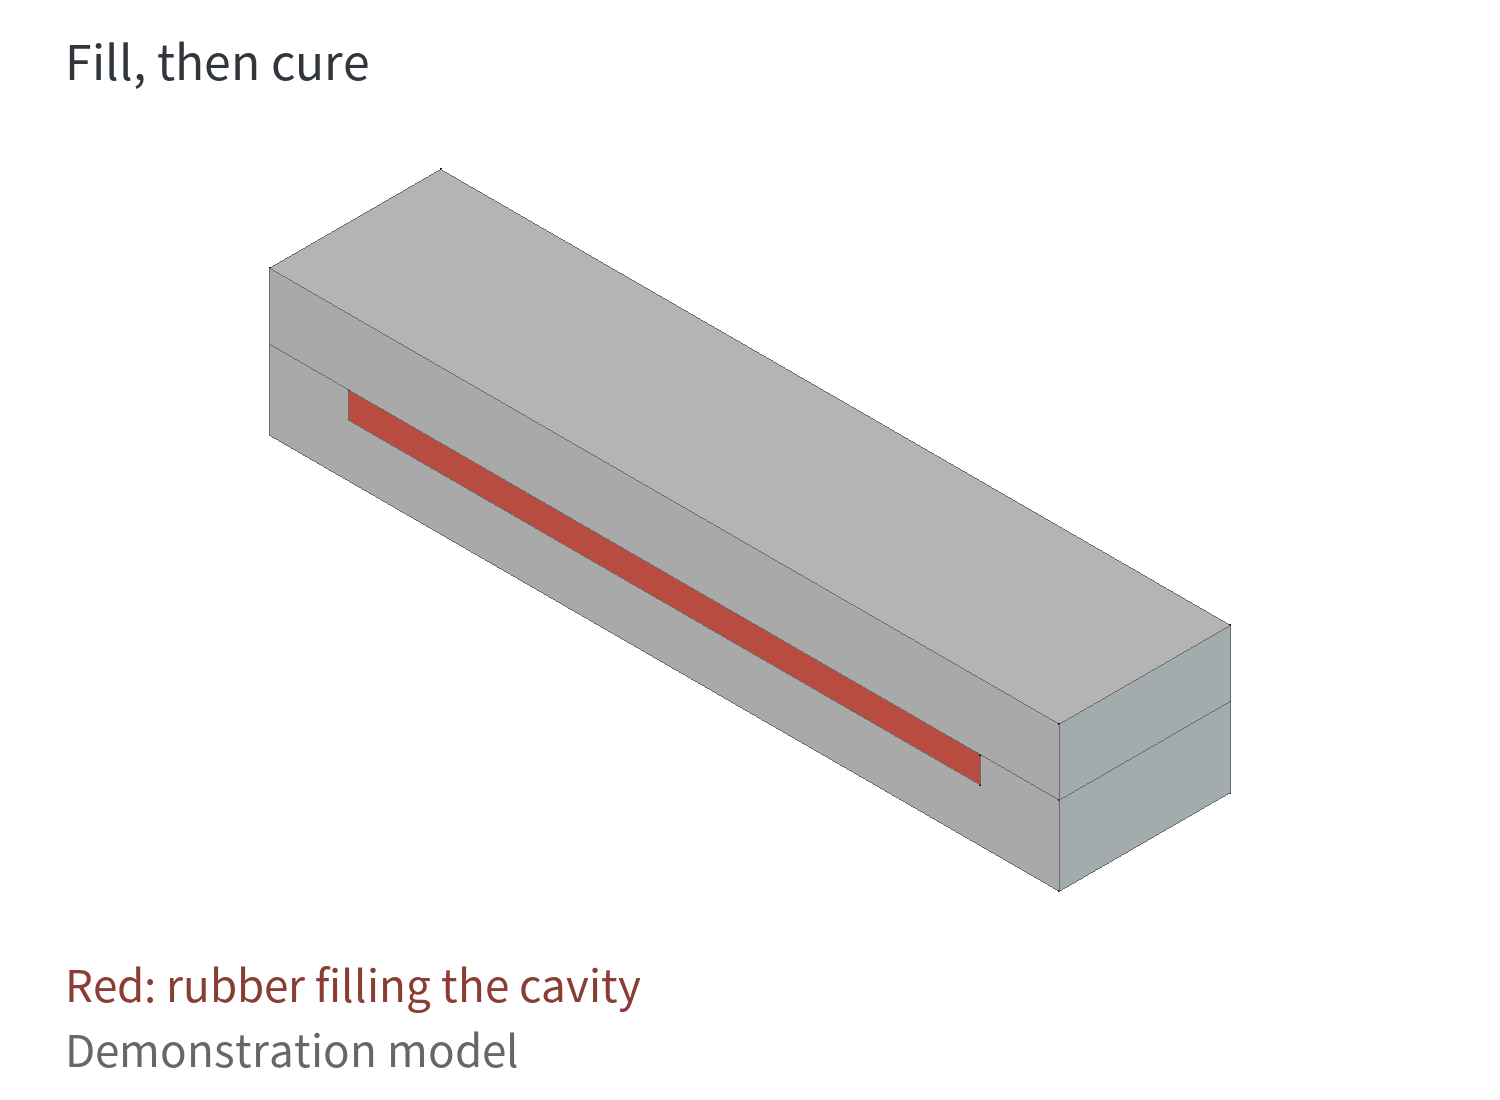
El compuesto también se cura dentro del molde. La reticulación crea una red elástica que fija la forma obtenida durante el llenado. A medida que avanza el curado, el compuesto pierde gradualmente su capacidad de fluir. Por tanto, el llenado y la evacuación del aire deben completarse mientras el compuesto aún puede fluir. Si una zona sigue sin llenarse, pero el compuesto cercano ya ha empezado a curarse prematuramente, la presión adicional difícilmente logrará empujarlo hacia el espacio restante.
Llenado incompleto: ¿falta de material o flujo insuficiente?
El llenado incompleto significa que no se ha formado por completo el contorno previsto del producto. Algunos ejemplos son la falta de una sección en un borde, un labio fino incompleto o un pequeño detalle que no ha llegado a formarse. Esto puede ocurrir porque hay poco compuesto o porque este no alcanza esas zonas a tiempo.
Cuando hay poco compuesto, el material disponible se agota antes de que la cavidad esté llena. En un molde de varias cavidades, cada una necesita suficiente material. Disponer de compuesto suficiente para el conjunto del molde no significa que cada cavidad individual reciba la cantidad necesaria.
Cuando hay material disponible, pero no llega a llenar una zona, importan el recorrido del flujo y el momento en que se produce el curado. La forma y la posición de la preforma determinan la distancia que debe recorrer el compuesto. Los pasos restringidos pueden retrasar el llenado de ciertas zonas. Si el compuesto pierde antes su capacidad de fluir, pueden quedar esquinas o detalles finos sin completar.
La guía de procesamiento de silicona sólida de Dow denomina prevulcanización, o «scorch», al curado que se produce antes de que termine el flujo, y señala que puede causar deformaciones o un moldeo incompleto. Una espera prolongada entre la carga del compuesto y el cierre del molde puede permitir que se cure prematuramente. En un molde de varias cavidades, la primera preforma cargada permanece más tiempo en el molde que la última y tiene más probabilidades de empezar a curarse antes de tiempo. Por tanto, el tiempo de carga puede afectar al llenado.
Añadir más compuesto no siempre resuelve el llenado incompleto. Una vez que el material se ha curado prematuramente, le resulta difícil fluir hacia un hueco, aunque haya más compuesto cerca.
Burbujas de aire: ¿dónde ha quedado atrapado el aire?
El aire puede estar ya en la cavidad o encerrado en el propio compuesto. A medida que el compuesto se extiende, el aire de la cavidad debe salir por las holguras o los canales de ventilación que sigan comunicados con el exterior. Si el compuesto que avanza sella antes una salida, el aire restante puede quedar atrapado en una zona localizada.
La animación siguiente muestra una situación distinta: el aire está encerrado en el compuesto desde el principio. Al comprimirse, la bolsa de aire se aplana, pero sigue rodeada de silicona. Que cambie la forma de la bolsa no significa que el aire haya salido.
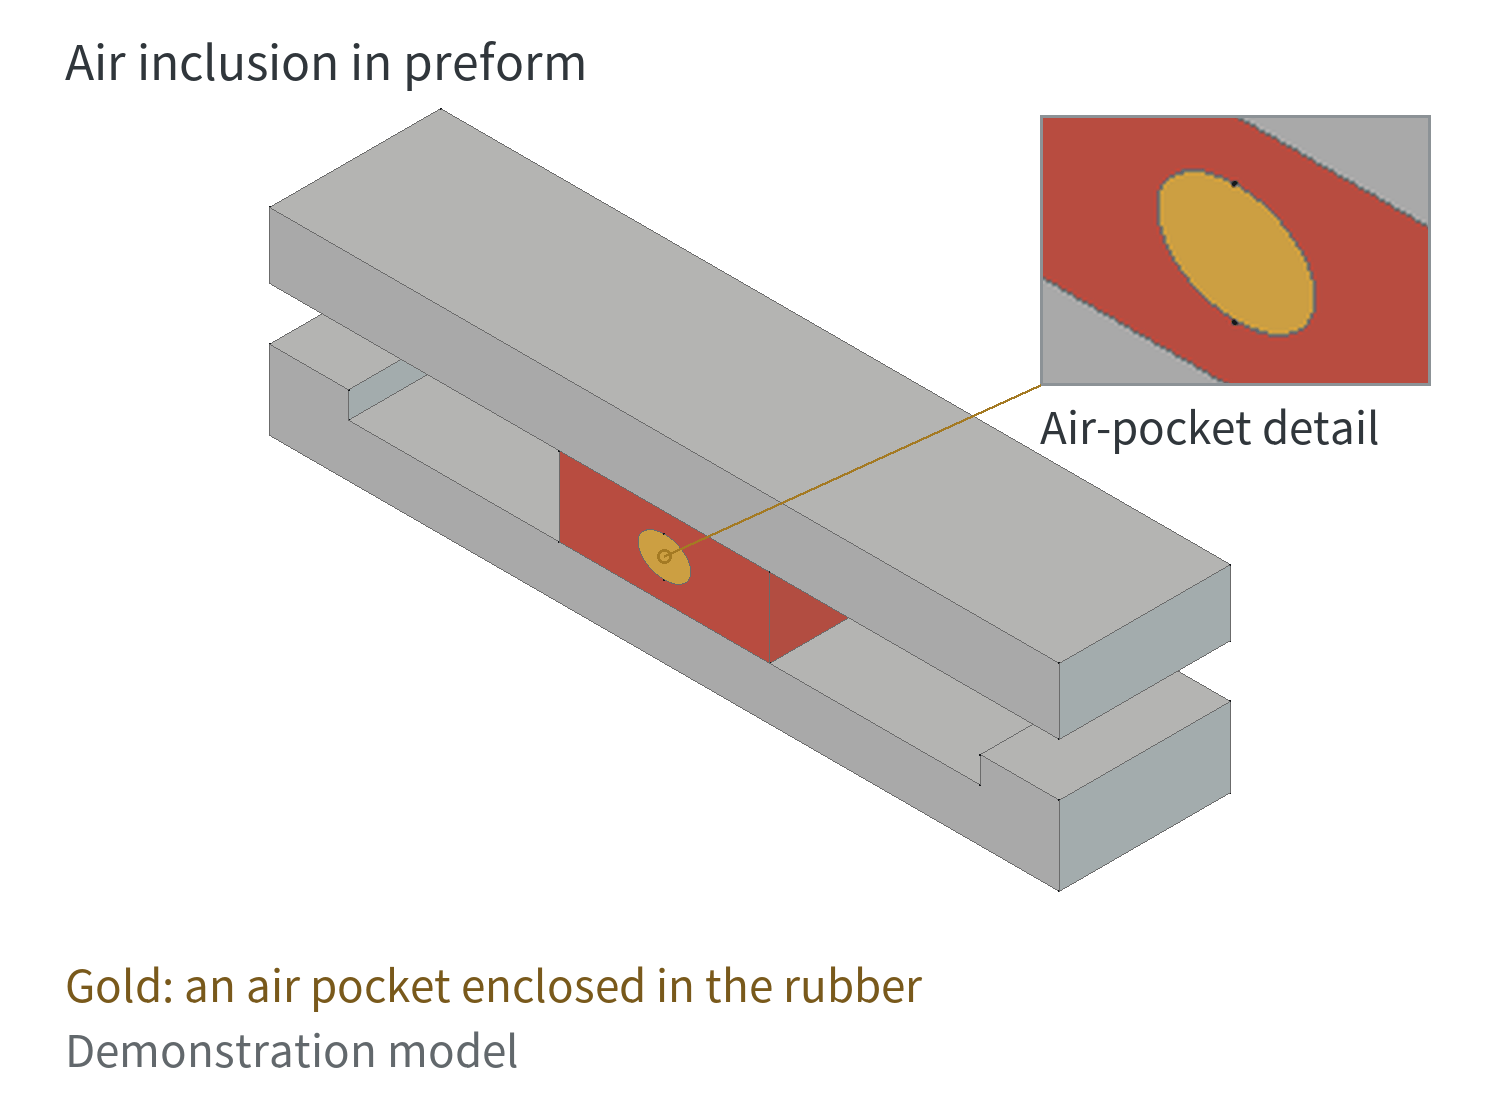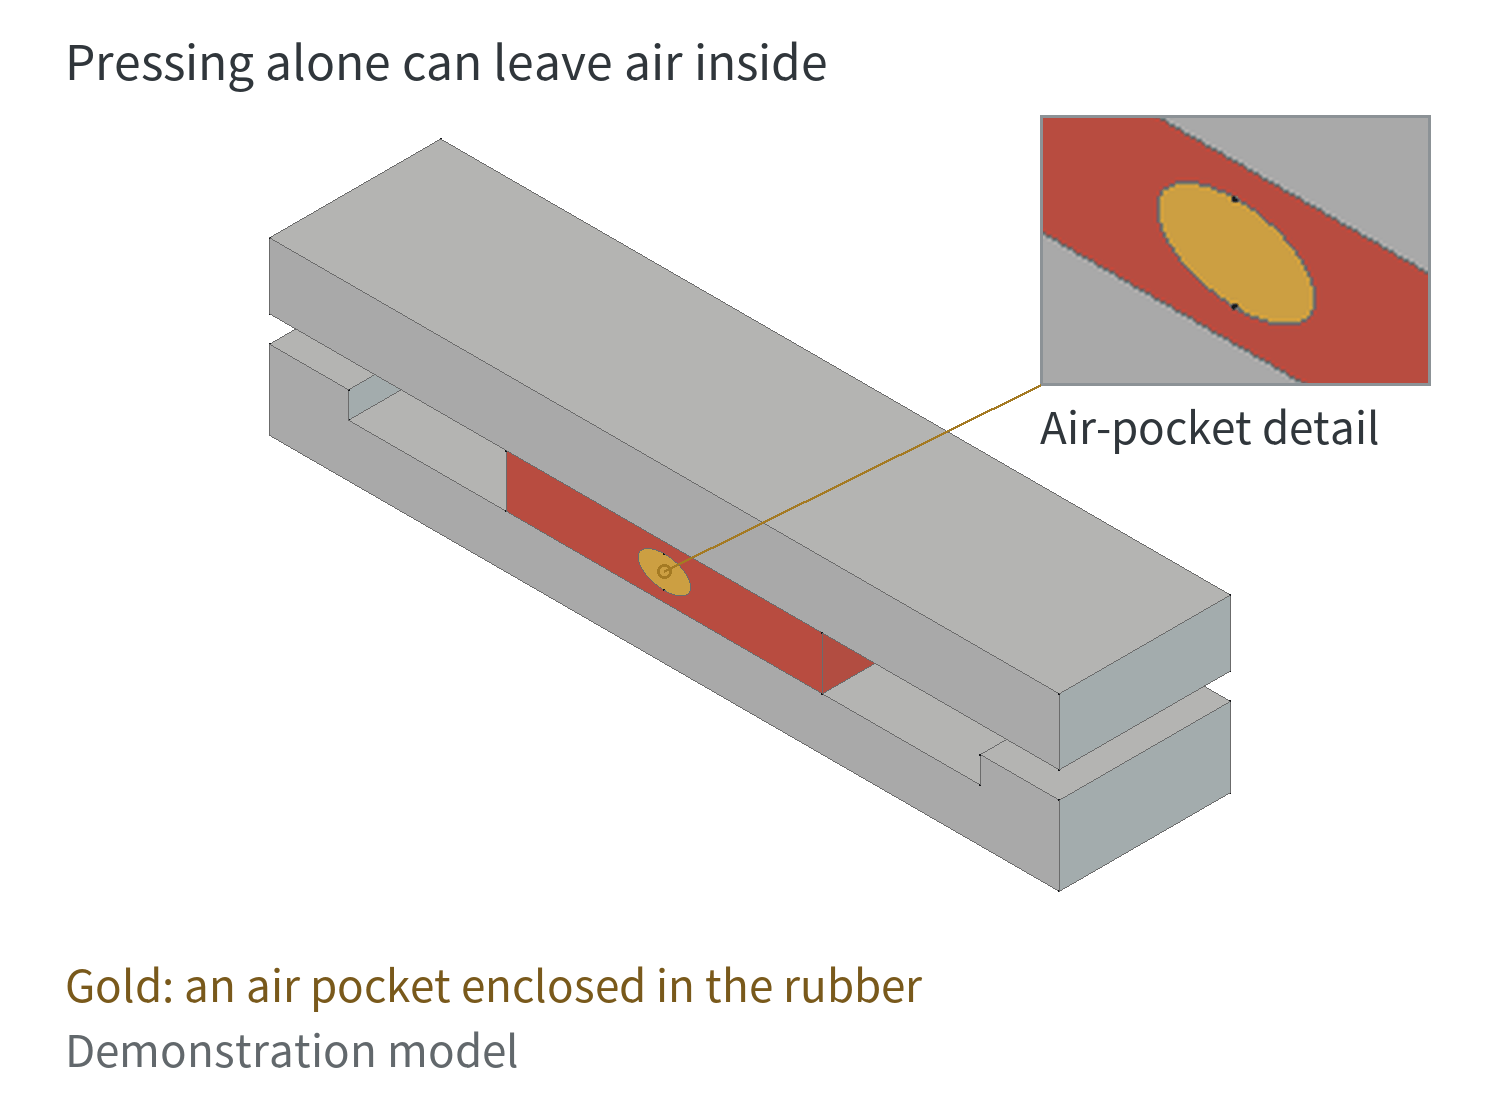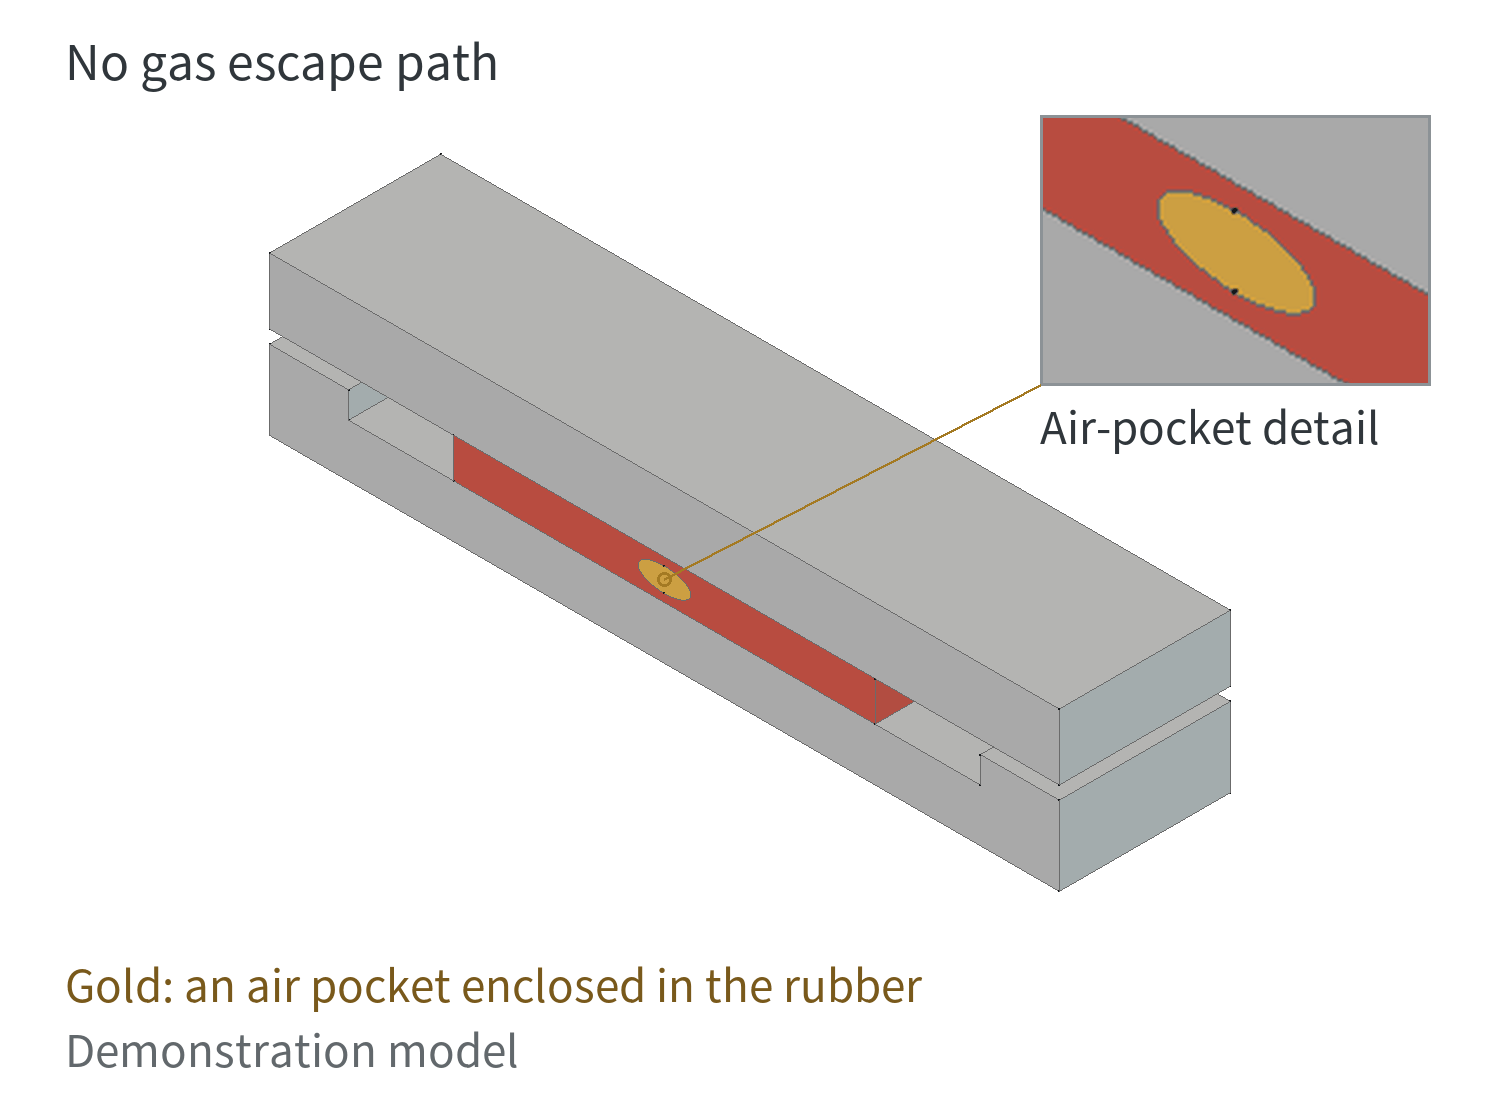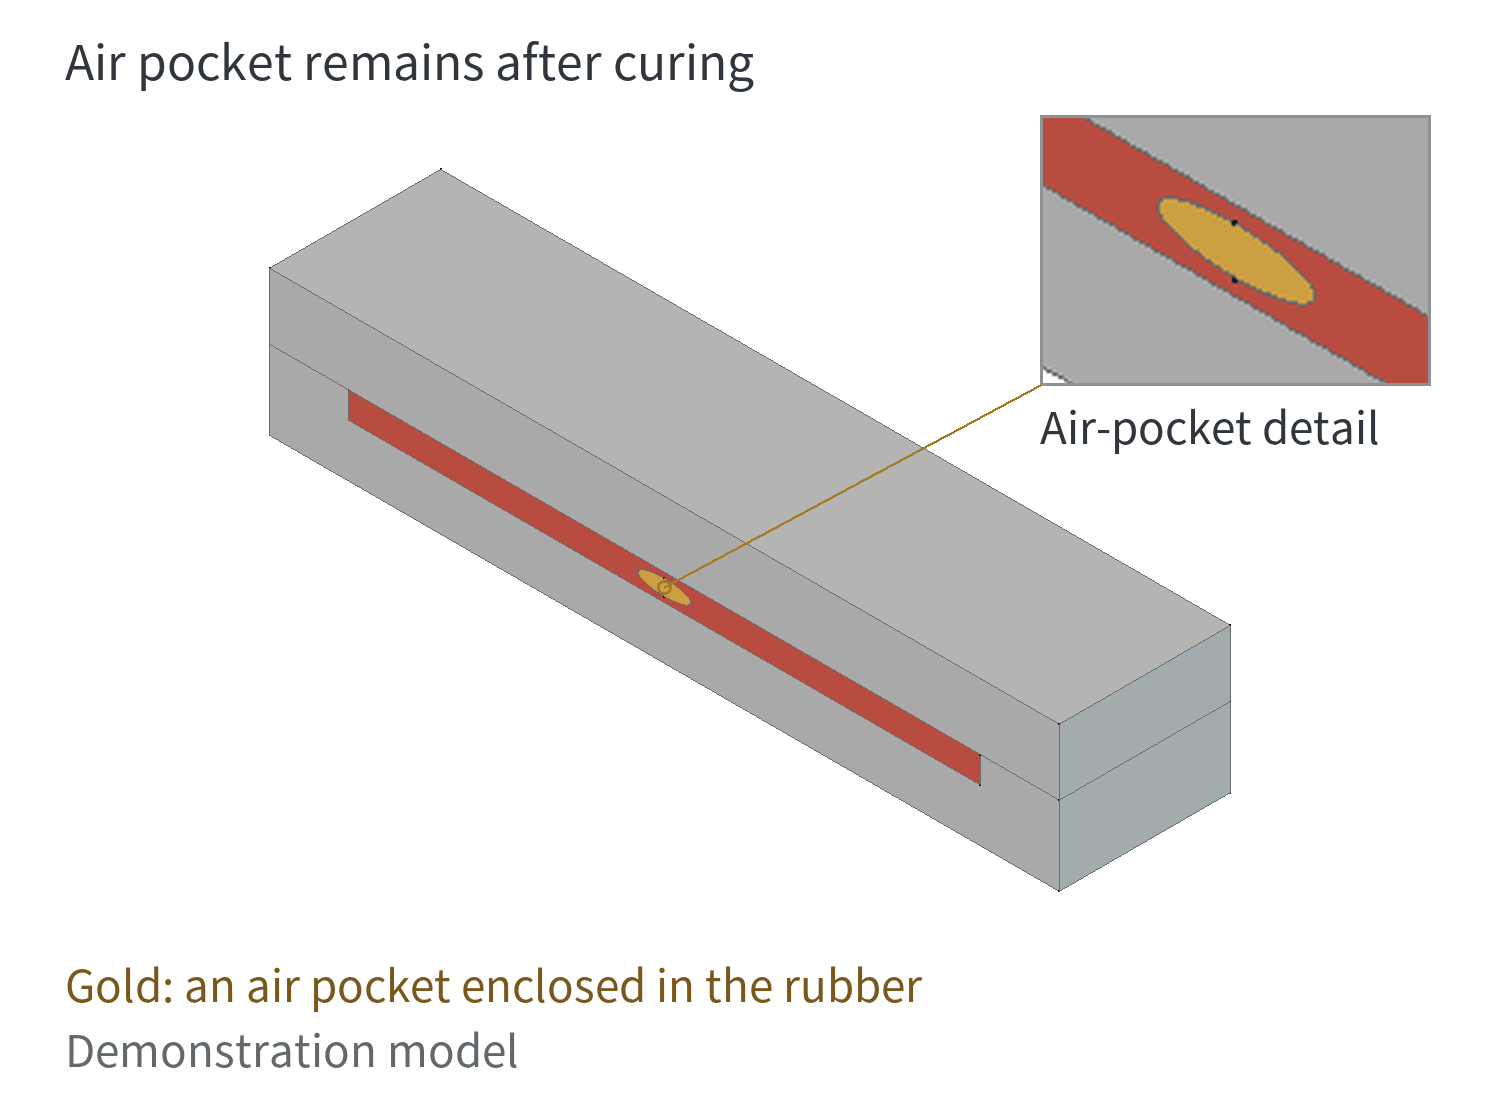
Si el aire no sale a tiempo y el compuesto que lo rodea se cura, puede quedar un hueco interno. También puede manifestarse como una burbuja que sobresale de la superficie. Lo importante es si el aire puede llegar realmente al exterior del molde. Una ranura junto a la cavidad no necesariamente conecta una bolsa atrapada con el exterior. Los canales de rebose que recogen el exceso de compuesto y las ranuras de desgarro que facilitan el recorte no pueden sustituir automáticamente a los canales de ventilación.
Una burbuja superficial, una zona blanda y un hueco interno son estados distintos. La guía de Dow señala que, en algunos de los sistemas de curado que analiza, el aire atrapado también puede interferir con el curado local y dejar zonas blandas y decoloradas. Esto depende del agente de curado; no cabe suponer que todos los compuestos de silicona sólida reaccionen igual. Una burbuja superficial por sí sola no permite saber si debajo hay un hueco o una zona blanda por curado insuficiente.
Marcas de quemado: una mancha marrón no confirma que el material se haya quemado
Las manchas marrones o las marcas oscuras visibles suelen denominarse «marcas de quemado». Esa descripción no equivale a la prevulcanización o «scorch» comentada antes. La prevulcanización es un curado prematuro que interfiere principalmente con el llenado. No implica necesariamente que el producto se vuelva negro o marrón.
La decoloración superficial también puede deberse a la contaminación. La guía de Dow incluye entre las posibles causas la acumulación de desmoldeante en el molde y el polvo o la suciedad en las preformas. La guía de moldeo por compresión de WACKER también advierte que un exceso de desmoldeante puede formar depósitos en las paredes de la cavidad. Dar por hecho que toda mancha indica que el compuesto se ha quemado puede hacer que se pasen por alto los depósitos en el molde o la contaminación de la preforma.
Estos tres tipos de defecto también pueden estar relacionados. El curado prematuro puede causar un llenado incompleto, mientras que el aire atrapado en ciertos sistemas de curado puede provocar tanto zonas blandas como decoloración. Sin embargo, las secciones incompletas, las burbujas y las manchas son resultados visibles; cada uno no corresponde a una única causa raíz. Entender estas relaciones ayuda a plantear problemas de calidad concretos, en lugar de describir todos los defectos como «quemados».
Defina los defectos inaceptables antes de fabricar las muestras
Entender el llenado incompleto, las burbujas y las marcas de quemado ayuda a explicar sus expectativas de calidad al desarrollar un producto. Al hablar con una fábrica, deje claro de antemano que comprobará estos defectos, qué superficies visibles y zonas de sellado deben estar libres de ellos y qué condiciones debe cumplir una muestra para ser aceptable. Ser específico también demuestra a la fábrica que conoce los riesgos de calidad del producto y que inspeccionará con atención las piezas terminadas.
Si solo pide «buena calidad», usted y la fábrica pueden interpretar de forma distinta los criterios de aceptación. Explicar los defectos inaceptables antes de fabricar las muestras y acordar los requisitos de las muestras y de la inspección ayuda a que la fábrica preste atención a estas cuestiones desde el principio. También puede reducir las disputas tras la producción sobre requisitos que la fábrica afirma que nunca se mencionaron.