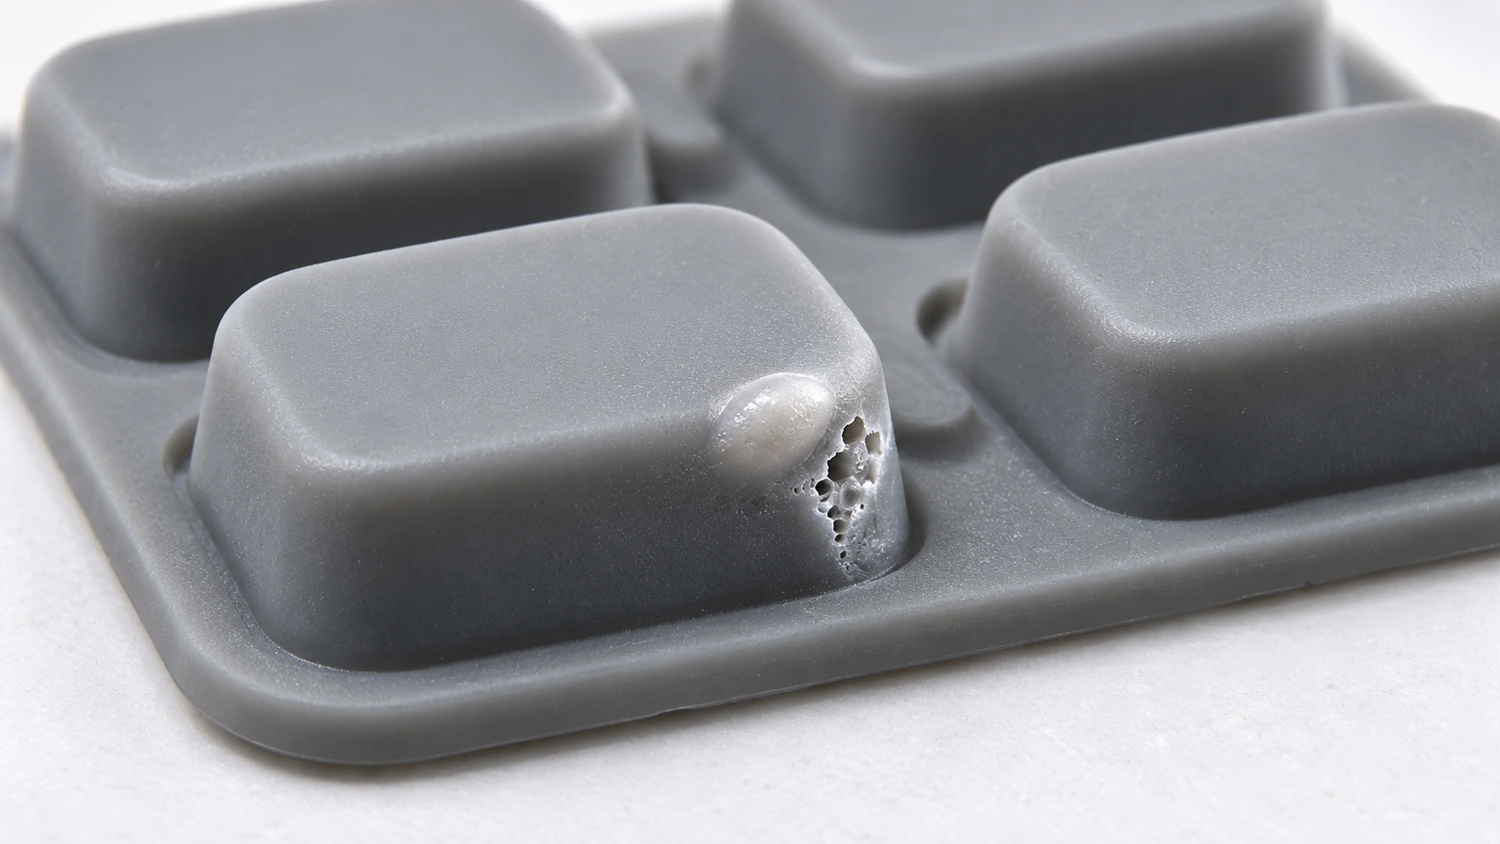
Illustrative Nachbildung eines Blasenfehlers an einer Silikontastatur.
Bei der Beurteilung von Silikonmustern sind ein fehlender Randabschnitt, eine erhabene Blase auf der Oberfläche oder ein örtlich begrenzter brauner Fleck Qualitätsprobleme, deren Ursache untersucht werden sollte. Wer ihre Entstehung versteht, kann die Forderung nach „guter Qualität“ genauer formulieren: Welche Fehler sind unzulässig, und welche Bereiche verdienen bei der Prüfung besondere Aufmerksamkeit?
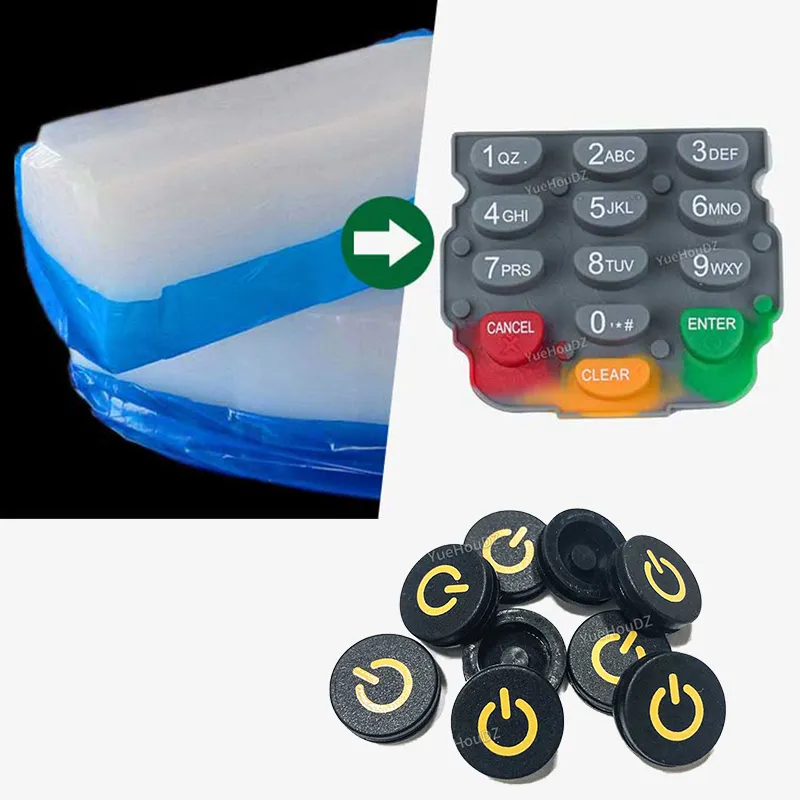
YueHouDZ setzt als Hauptverfahren das Formpressen von Festsilikon ein, auch als hochkonsistenter Silikonkautschuk (HCR) bezeichnet. Um Fehler an diesen Produkten zu verstehen, betrachten wir zunächst, wie die Mischung das Werkzeug füllt, wie die Luft entweicht und wie die Vernetzung die Form fixiert.
Wie wird aus einem Vorformling ein Formteil?
Beim direkten Formpressen von Festsilikon wird zunächst eine abgewogene Menge der Mischung zu einem Vorformling geformt und in die offene Werkzeugkavität eingelegt. Die Kavität ist der Hohlraum, der die Produktform bestimmt. Beim Schließen der oberen Werkzeughälfte breitet sich die Mischung nach außen aus und füllt die Kavität allmählich. Die Luft, die diesen Raum zuvor eingenommen hat, muss aus dem Werkzeug entweichen.
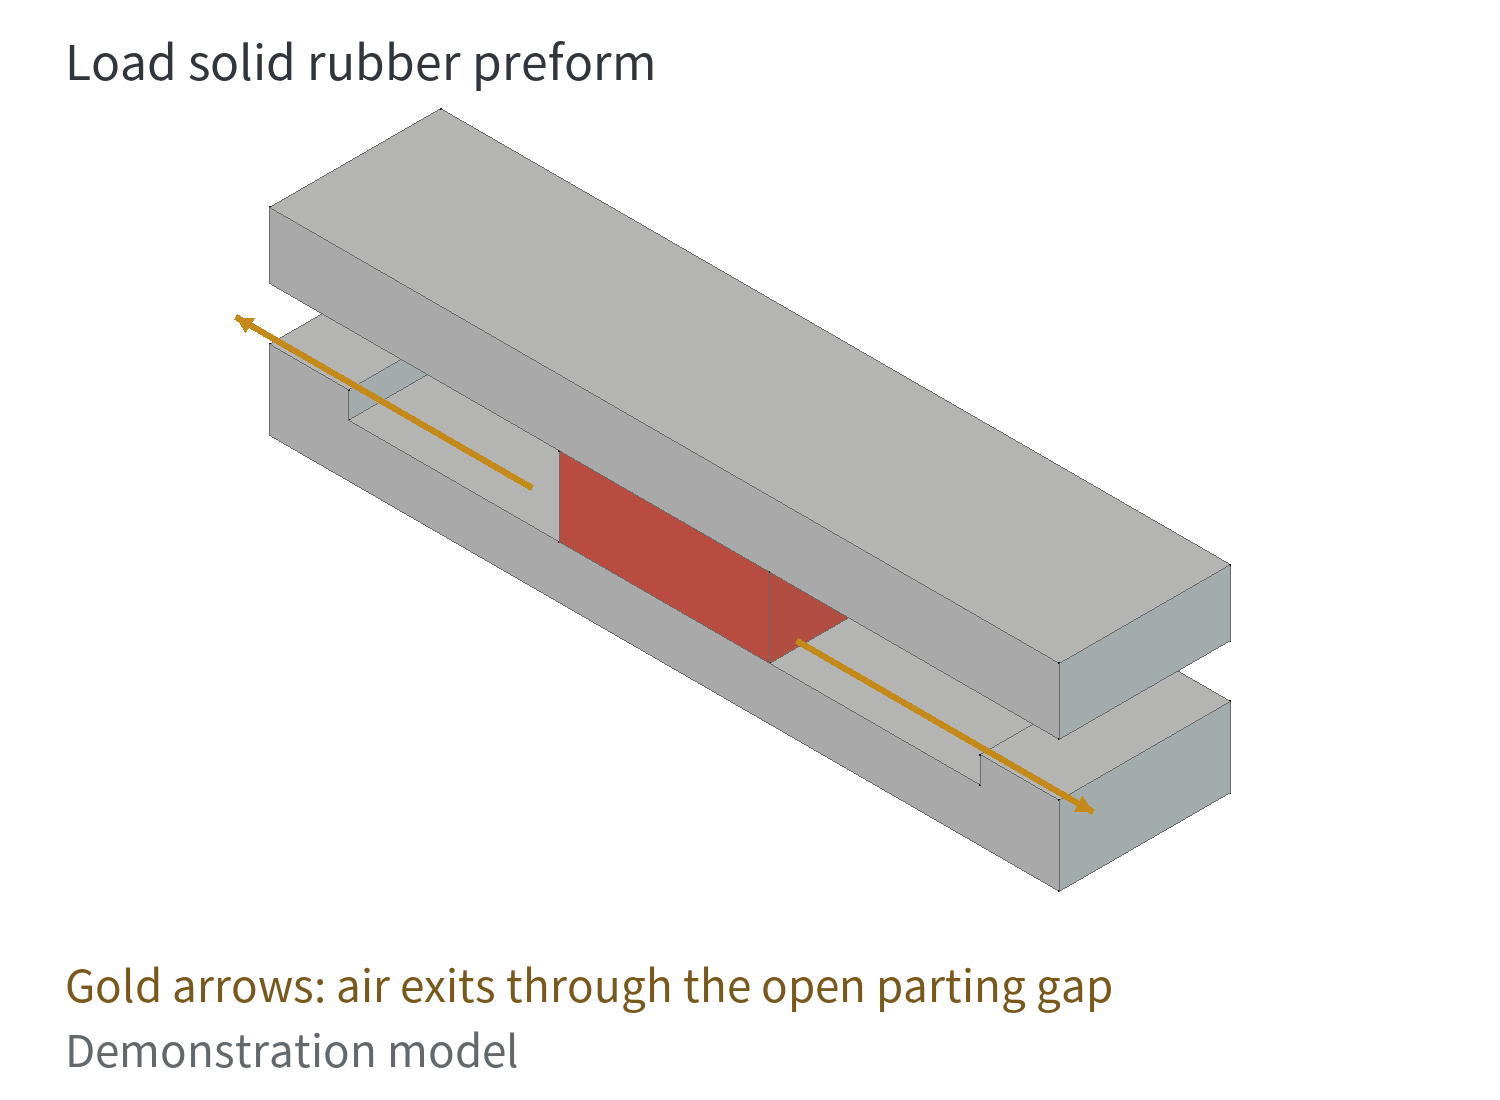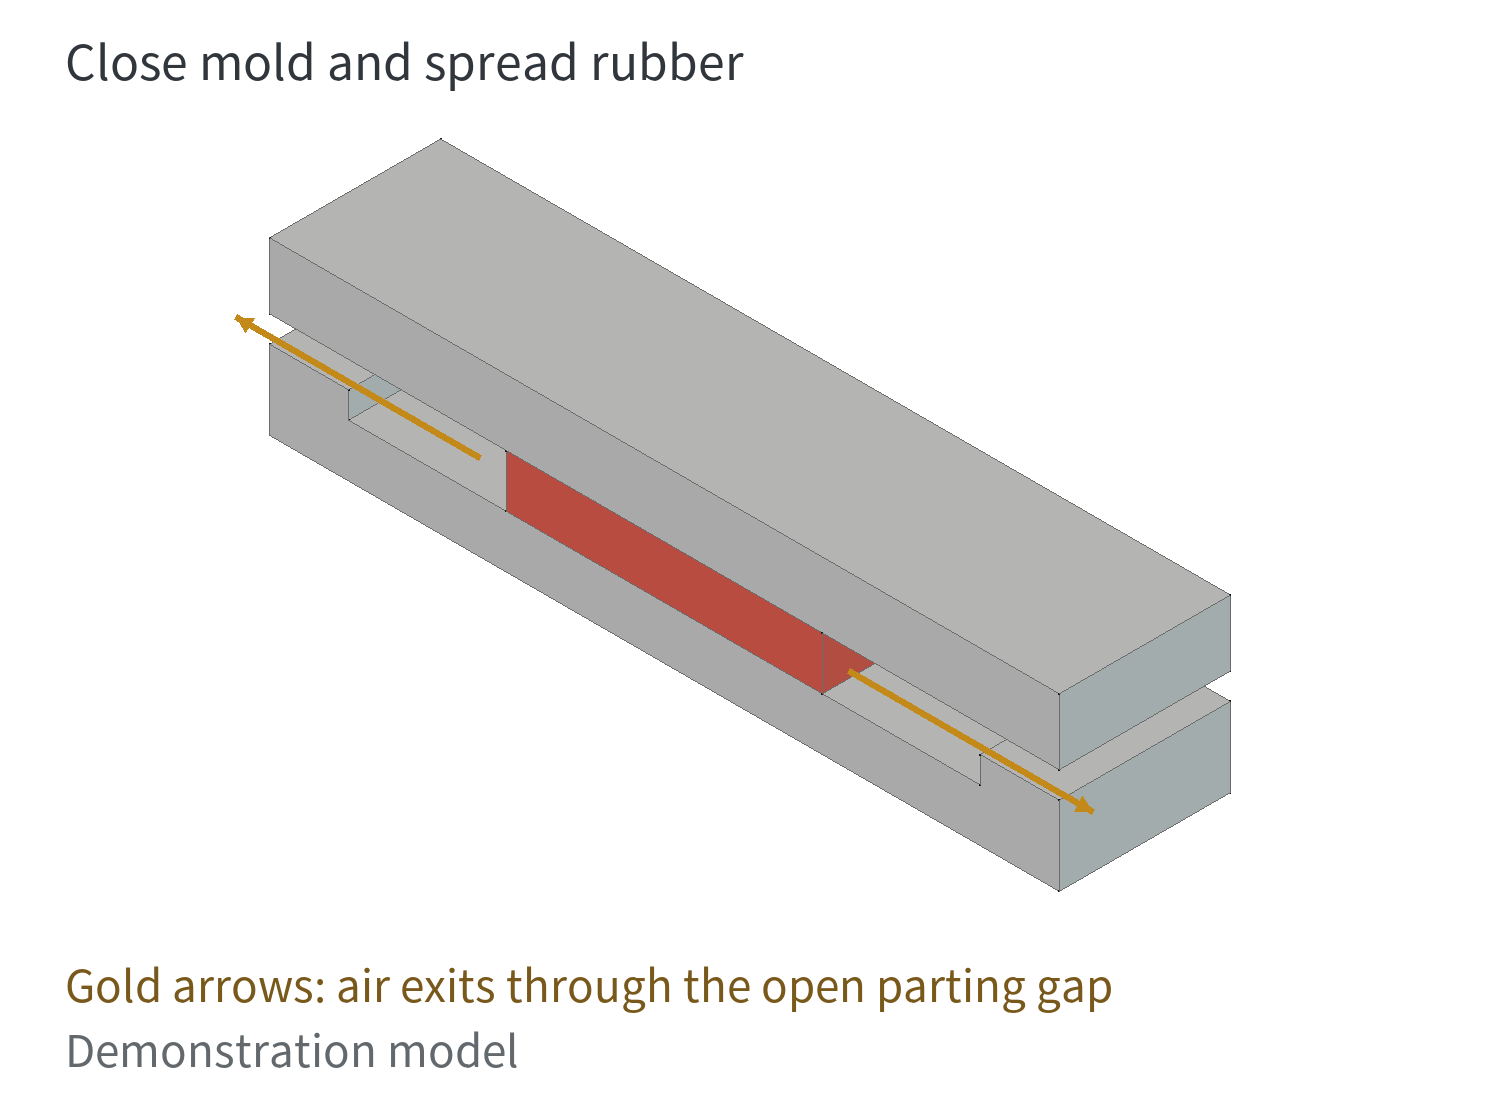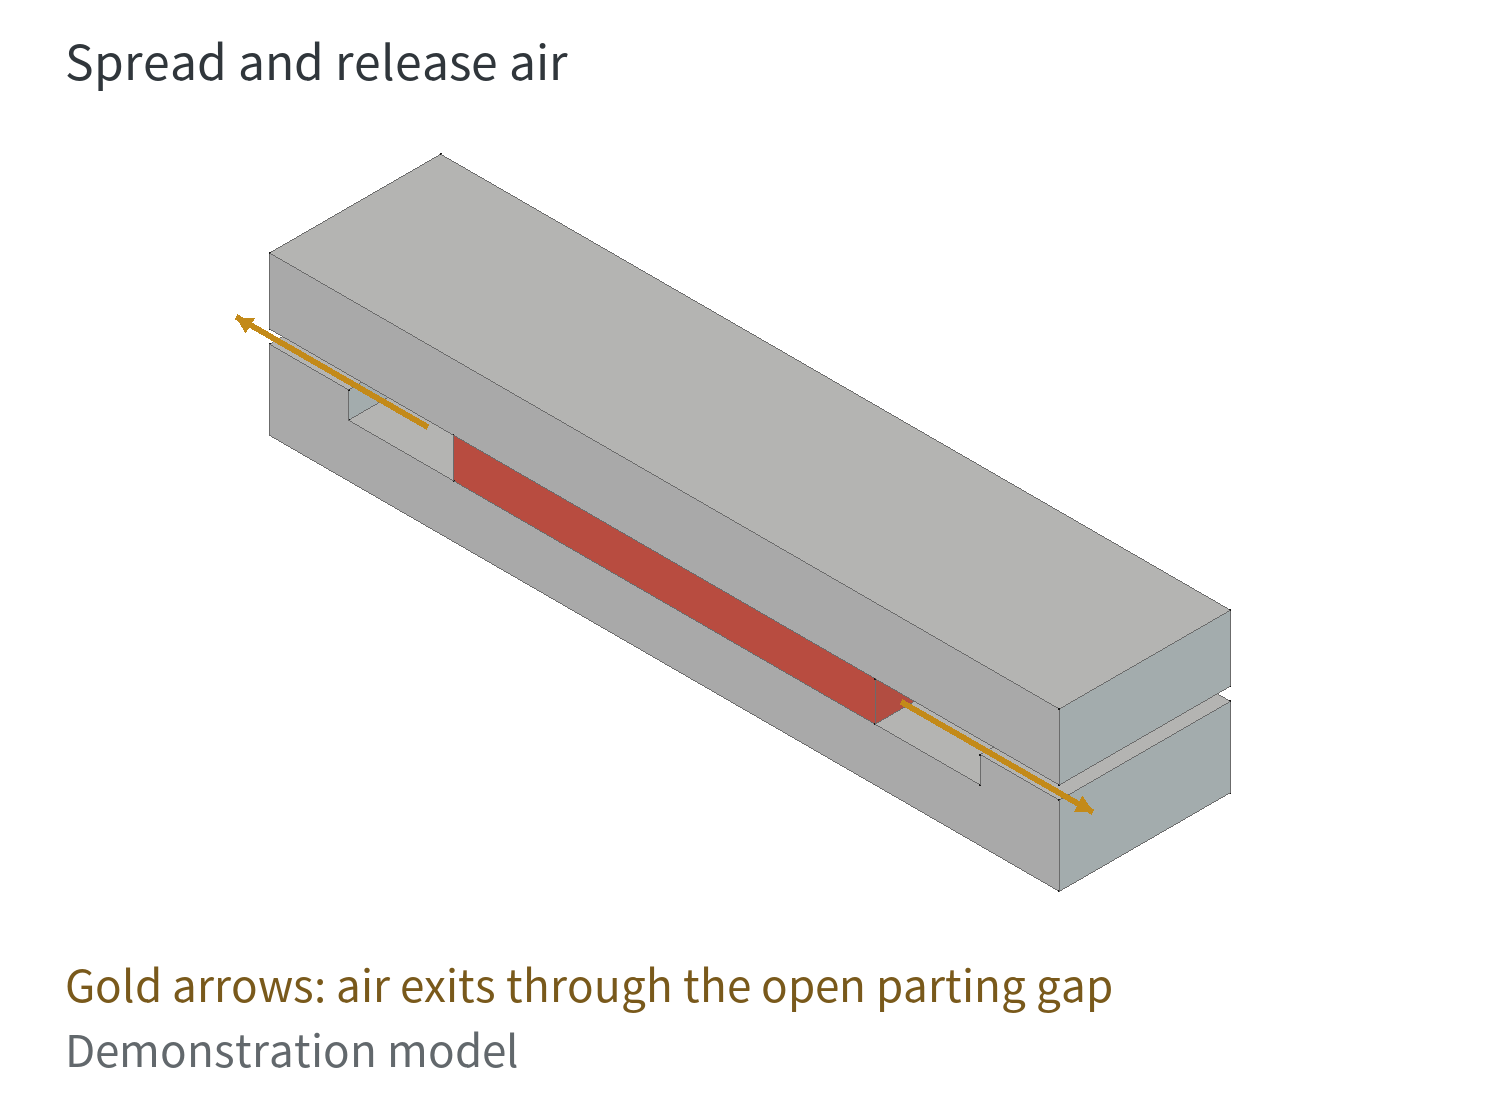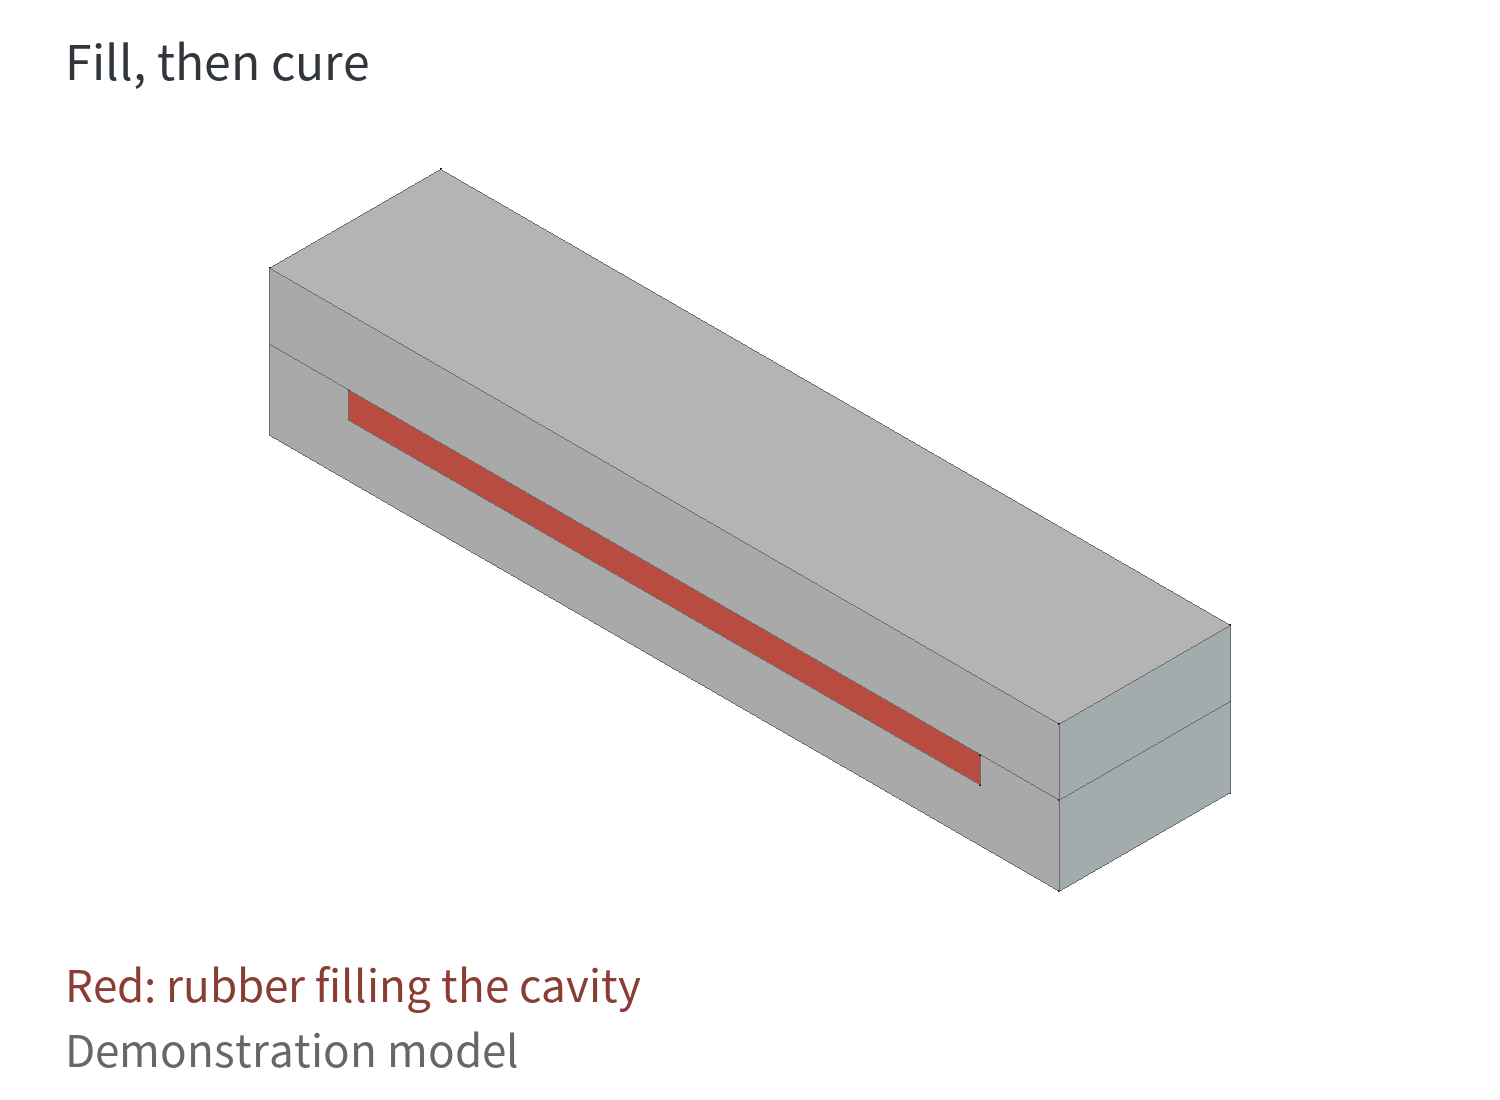
Die Mischung vernetzt auch im Werkzeug. Durch die Vernetzung entsteht ein elastisches Netzwerk, das die beim Füllen gebildete Form fixiert. Mit fortschreitender Vernetzung verliert die Mischung allmählich ihre Fließfähigkeit. Füllung und Entlüftung müssen daher abgeschlossen sein, solange die Mischung noch fließen kann. Ist ein Bereich noch nicht gefüllt, während die benachbarte Mischung bereits vorzeitig zu vernetzen beginnt, lässt sie sich auch durch weiteren Druck nur schwer in den verbleibenden Raum schieben.
Unvollständige Füllung: zu wenig Material oder unzureichender Fluss?
Eine unvollständige Füllung bedeutet, dass die vorgesehene Kontur des Produkts nicht vollständig ausgebildet ist. Beispiele sind ein fehlender Randabschnitt, eine unvollständige dünne Lippe oder ein nicht ausgeformtes kleines Detail. Dies kann an einer zu geringen Materialmenge liegen oder daran, dass die Mischung diese Bereiche nicht rechtzeitig erreicht.
Bei zu wenig Mischung ist das verfügbare Material aufgebraucht, bevor die Kavität vollständig gefüllt ist. In einem Werkzeug mit mehreren Kavitäten benötigt jede einzelne ausreichend Material. Eine insgesamt ausreichende Materialmenge bedeutet nicht, dass jede Kavität genug davon erhält.
Wenn Material vorhanden ist, einen Bereich aber nicht ausfüllt, sind der Fließweg und der zeitliche Verlauf der Vernetzung entscheidend. Form und Lage des Vorformlings bestimmen, wie weit die Mischung fließen muss. Verengte Durchgänge können die Füllung einzelner Bereiche verzögern. Verliert die Mischung vorher ihre Fließfähigkeit, können Ecken oder feine Details unvollständig bleiben.
Der Verarbeitungsleitfaden von Dow für Festsilikon bezeichnet eine Vernetzung vor Abschluss des Fließvorgangs als Anvulkanisation, auch „Scorch“ genannt, und weist darauf hin, dass sie Verformungen oder unvollständige Formteile verursachen kann. Eine lange Wartezeit zwischen dem Einlegen der Mischung und dem Schließen des Werkzeugs kann eine vorzeitige Vernetzung ermöglichen. In einem Mehrkavitätenwerkzeug wartet der zuerst eingelegte Vorformling länger im Werkzeug als der letzte und beginnt daher eher vorzeitig zu vernetzen. Die Einlegezeit kann somit die Füllung beeinflussen.
Mehr Mischung löst das Problem einer unvollständigen Füllung nicht immer. Ist das Material bereits vorzeitig vernetzt, fließt es nur schwer in eine Fehlstelle, selbst wenn sich in der Nähe noch weiteres Material befindet.
Luftblasen: Wo ist die Luft eingeschlossen?
Luft kann sich bereits in der Kavität befinden oder in der Mischung selbst eingeschlossen sein. Während sich die Mischung ausbreitet, muss die Luft in der Kavität durch Spalte oder Entlüftungskanäle entweichen, die noch mit der Umgebung verbunden sind. Verschließt die vorströmende Mischung einen Ausgang zuerst, kann die verbleibende Luft örtlich eingeschlossen werden.
Die folgende Animation zeigt einen anderen Fall: Die Luft ist von Anfang an in der Mischung eingeschlossen. Unter Druck wird die Lufttasche flacher, bleibt aber von Silikon umgeben. Eine Formänderung der Lufttasche bedeutet nicht, dass die Luft entwichen ist.
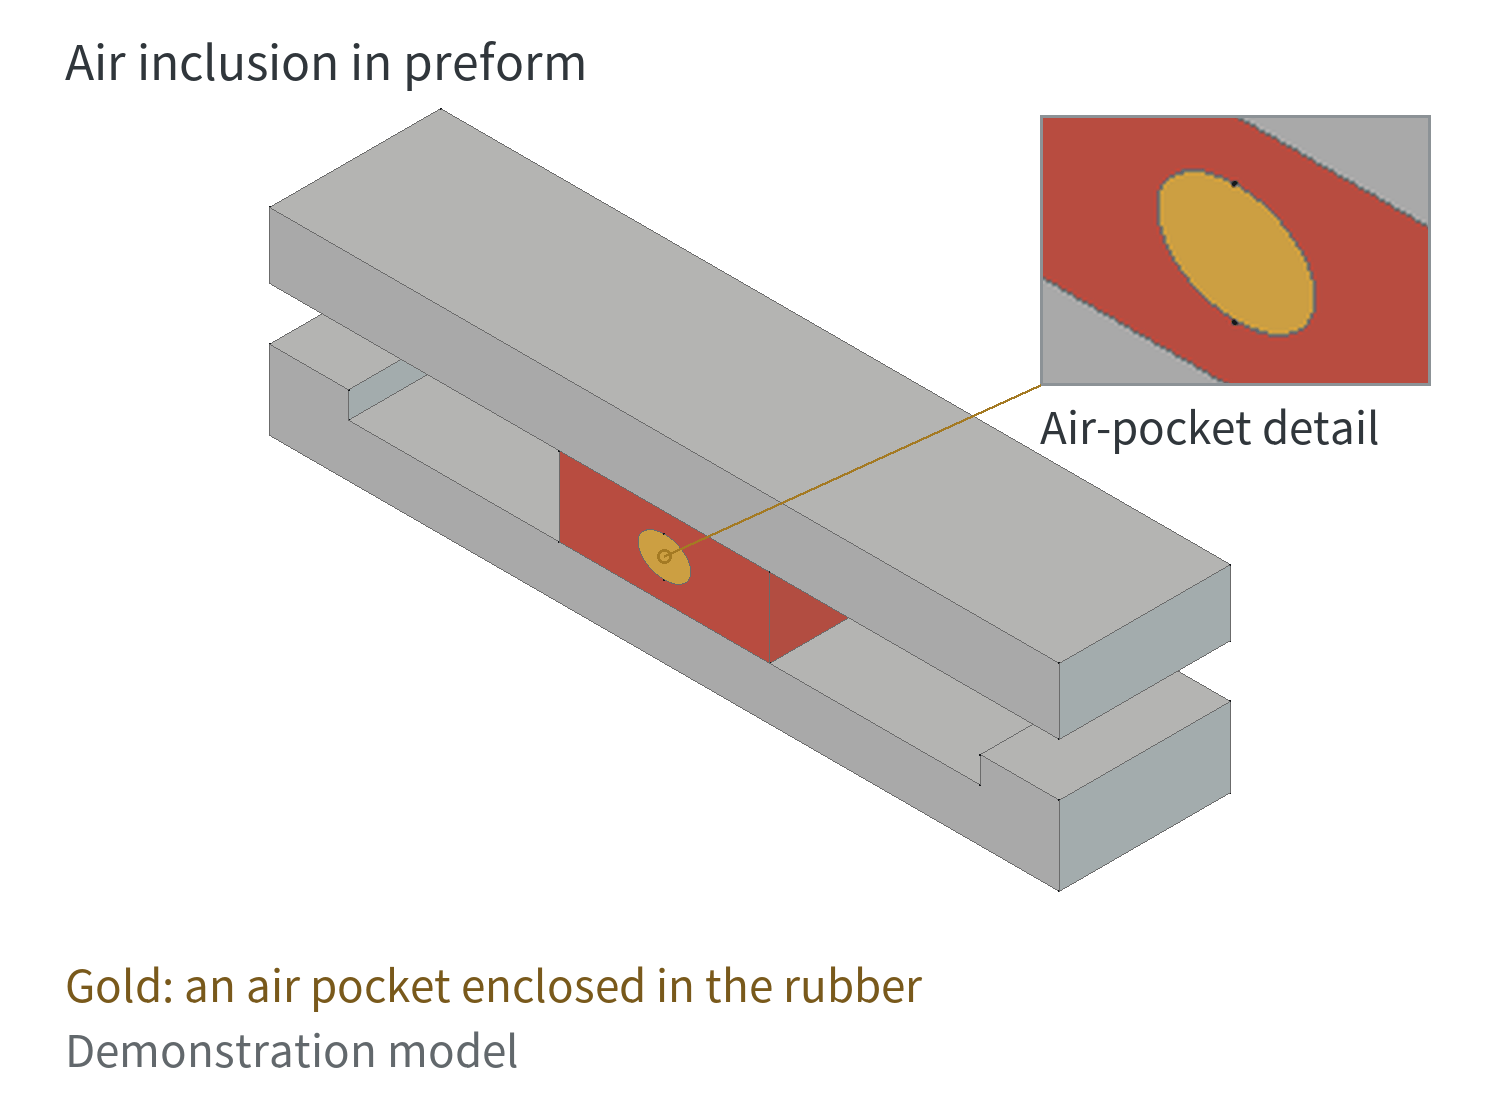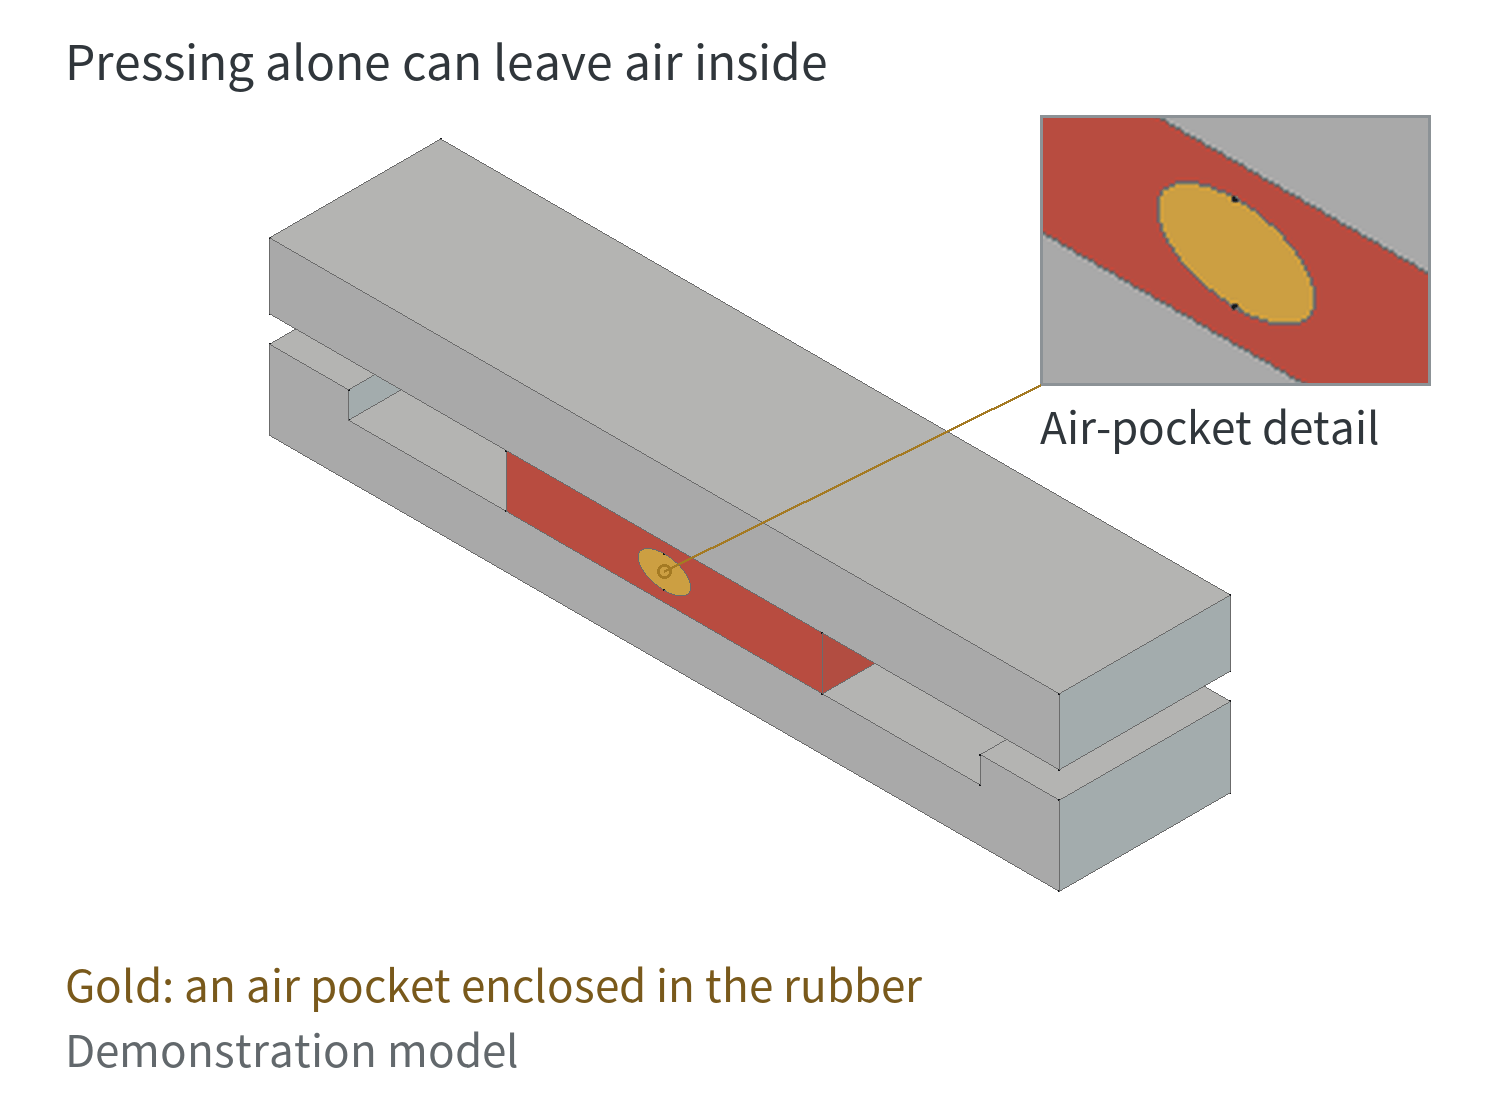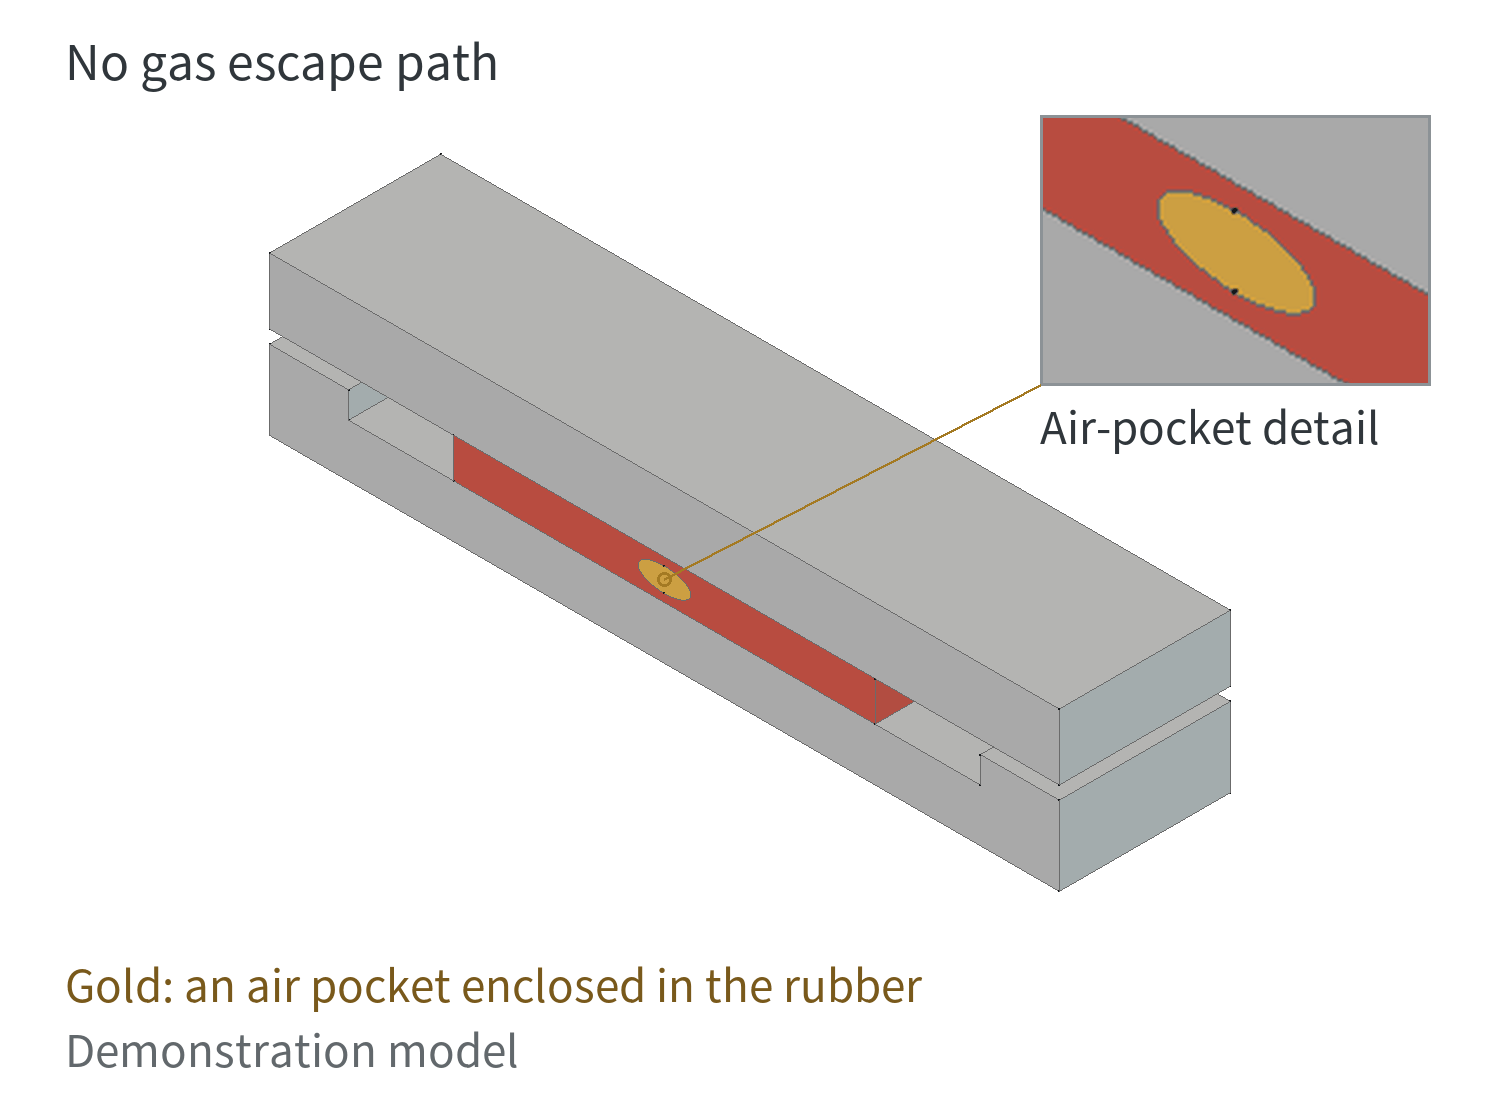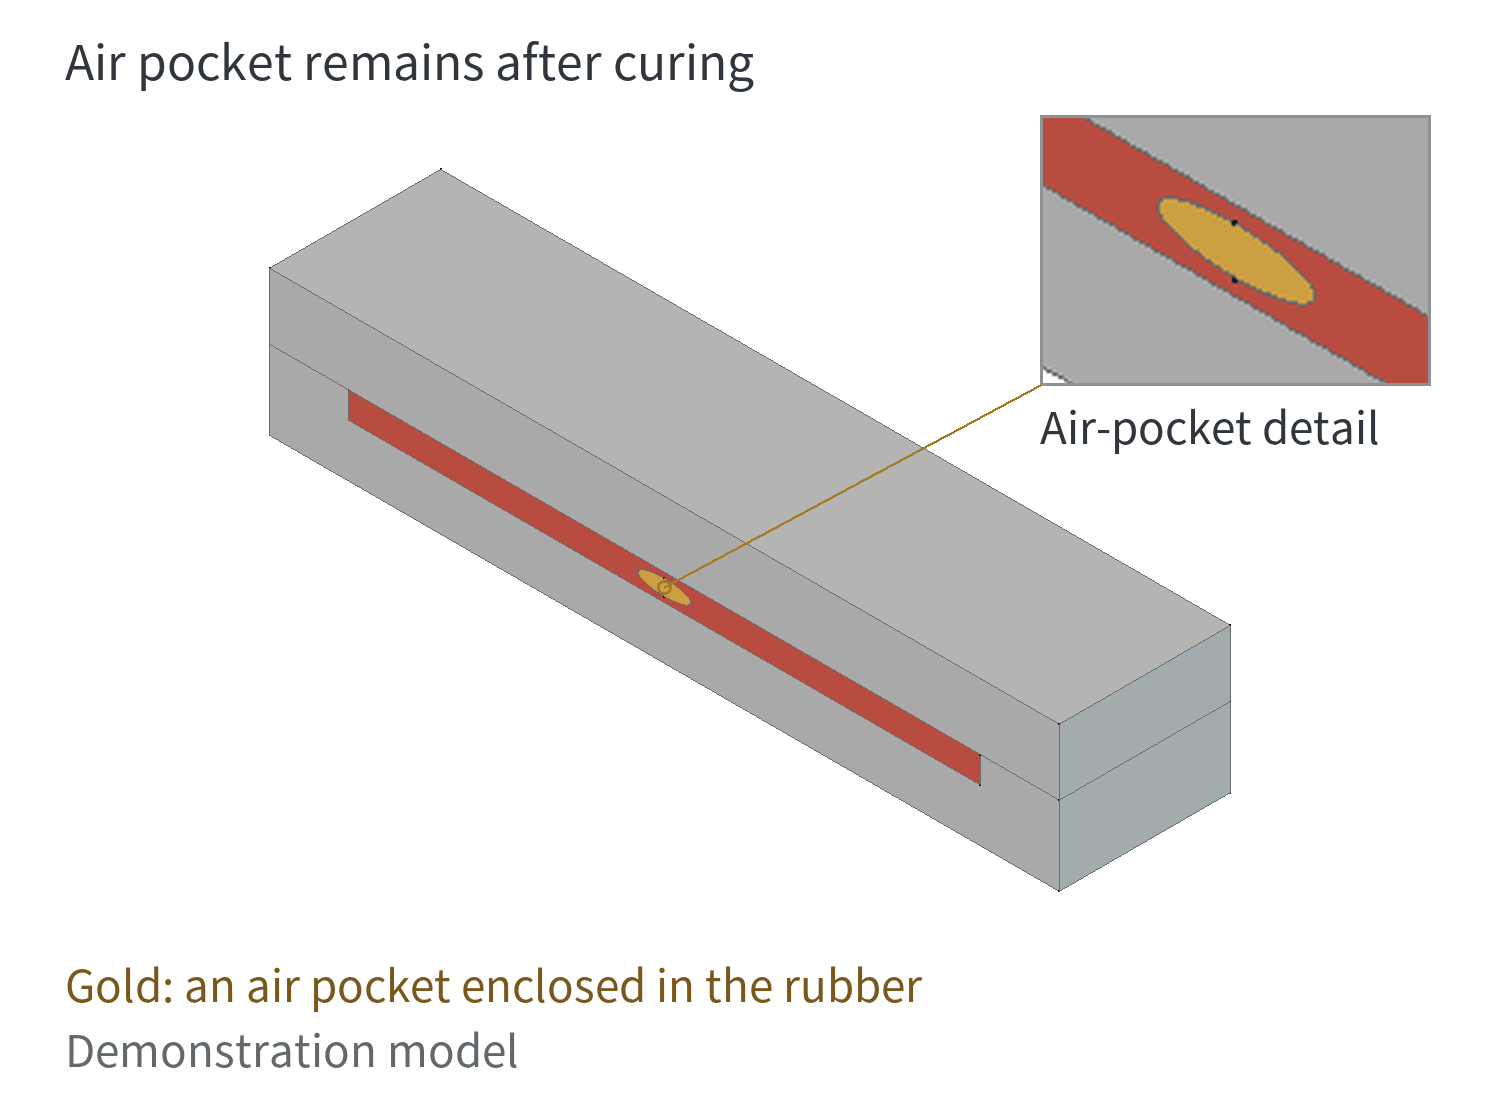
Entweicht die Luft nicht rechtzeitig und vernetzt die umgebende Mischung, kann ein innerer Hohlraum zurückbleiben. Dies kann sich auch als erhabene Blase auf der Oberfläche zeigen. Entscheidend ist, ob die Luft tatsächlich aus dem Werkzeug gelangen kann. Eine Nut neben der Kavität stellt nicht zwangsläufig eine Verbindung zwischen einer eingeschlossenen Lufttasche und der Umgebung her. Überlaufnuten zur Aufnahme überschüssiger Mischung und Abreißnuten zur Erleichterung des Entgratens können Entlüftungskanäle nicht automatisch ersetzen.
Eine erhabene Blase, eine weiche Stelle und ein Hohlraum sind unterschiedliche Zustände. Der Leitfaden von Dow weist darauf hin, dass eingeschlossene Luft bei einigen der beschriebenen Vernetzungssysteme auch die örtliche Vernetzung beeinträchtigen und weiche, verfärbte Bereiche hinterlassen kann. Dies hängt vom Vernetzungsmittel ab; dieselbe Reaktion lässt sich nicht für alle Festsilikonmischungen voraussetzen. Eine Blase an der Oberfläche allein zeigt nicht, ob sich darunter ein Hohlraum oder eine unzureichend vernetzte weiche Stelle befindet.
Brandflecken: Ein brauner Fleck belegt keine Verbrennung
Sichtbare braune Flecken oder dunkle Spuren werden häufig als „Brandflecken“ bezeichnet. Diese Beschreibung ist von der zuvor erläuterten Anvulkanisation zu unterscheiden. Anvulkanisation bedeutet vorzeitige Vernetzung, die vor allem die Füllung behindert. Das Produkt muss dabei nicht schwarz oder braun werden.
Oberflächenverfärbungen können auch durch Verunreinigungen entstehen. Der Leitfaden von Dow nennt unter anderem Trennmittelansammlungen im Werkzeug sowie Staub oder Schmutz auf Vorformlingen als mögliche Ursachen. Auch der Formpressleitfaden von WACKER warnt davor, dass zu viel Trennmittel Ablagerungen an den Kavitätswänden bilden kann. Wer jeden verfärbten Fleck auf verbrannte Mischung zurückführt, kann Ablagerungen im Werkzeug oder Verunreinigungen am Vorformling übersehen.
Diese drei Fehlerarten können auch miteinander zusammenhängen. Vorzeitige Vernetzung kann eine unvollständige Füllung verursachen, während eingeschlossene Luft bei manchen Vernetzungssystemen sowohl weiche Stellen als auch Verfärbungen hervorrufen kann. Allerdings sind Fehlstellen, Blasen und verfärbte Flecken sichtbare Ergebnisse; sie lassen sich nicht jeweils einer einzigen eindeutigen Ursache zuordnen. Wer diese Zusammenhänge versteht, kann konkrete Qualitätsbedenken ansprechen, statt jeden Fehler als „verbrannt“ zu bezeichnen.
Unzulässige Fehler vor der Bemusterung klar benennen
Kenntnisse über unvollständige Füllung, Blasen und Brandflecken helfen Ihnen, Ihre Qualitätsanforderungen bei der Produktentwicklung zu erläutern. Sprechen Sie mit dem Hersteller frühzeitig darüber, dass Sie auf diese Fehler achten werden, welche Sichtflächen und Dichtbereiche frei davon sein müssen und welche Anforderungen ein akzeptables Muster erfüllen soll. Konkrete Angaben zeigen dem Hersteller außerdem, dass Sie die Qualitätsrisiken des Produkts kennen und die fertigen Teile sorgfältig prüfen werden.
Wenn Sie nur „gute Qualität“ verlangen, können Sie und der Hersteller die Abnahmekriterien unterschiedlich auslegen. Unzulässige Fehler vor der Bemusterung zu benennen und Anforderungen an Muster und Prüfung abzustimmen, hilft dem Hersteller, diese Punkte frühzeitig zu berücksichtigen. Das kann auch Streitigkeiten nach der Produktion über Anforderungen verringern, die laut Hersteller nie angesprochen wurden.